الإجابة السريعة: نظرة خاطفة مقابل أنابيب بتف للأجهزة الطبية تتناسب أنابيب نظرة خاطفة وأنابيب بتف مع الأدوار المختلفة في تصميم الأجهزة الطبية بدلاً من كونها بدائل مباشرة لبعضها البعض. توفر أنابيب نظرة خاطفة قوة ميكانيكية أعلى وصلابة أكبر وأداء مستقر عند درجات حرارة أعلى من 250 درجة مئوية ، مما يجعلها مناسبة تمامًا للمكونات الهيكلية والتعقيم المتكرر بدرجة الحرارة العالية، بينما توفر أنابيب بتف معامل احتكاك أقل ومرونة أكبر، مما يجعلها المادة المفضلة للبطانات الداخلية المزلقة في تطبيقات القسطرة والأسلاك التوجيهية. يقارن هذا الدليل أنابيب نظرة خاطفة الطبية ضد بتف والبوليميد عبر القوة، ومقاومة درجة الحرارة، وملاءمة التطبيق، مما يساعد مهندسي الأجهزة على اختيار المادة المناسبة لمتطلبات أنابيب محددة. ما هو أنابيب نظرة خاطفة الطبية ? نظرة خاطفة، أو بولي إيثر إيثر كيتون، عبارة عن بوليمر لدن بالحرارة عالي الأداء معروف بجمعه بين القوة العالية وصلابة الكسر العالية. يتم إنتاج أنابيب نظرة خاطفة من الدرجة الطبية من خلال عملية بثق دقيقة وتستخدم في التطبيقات التي تتطلب مزيجًا من القوة الميكانيكية واستقرار الأبعاد والمقاومة الكيميائية ضمن ملف تعريف أنابيب صغير نسبيًا. خصائص المواد الأساسية لنظرة خاطفة قوة عالية مقترنة بصلابة عالية للكسر، مما يدعم أدوار الأنابيب الهيكلية أداء مستقر الأبعاد عبر نطاق واسع من درجات الحرارة ثبات كيميائي جيد ضد معظم المذيبات المستخدمة في تجميع الجهاز وتنظيفه مقاومة اللهب ومقاومة التآكل مناسبة للاتصال الميكانيكي المتكرر التوافق الحيوي الجيد المناسب لتطبيقات الأجهزة الطبية تعد بلورة PEEK العالية أحد الأسباب الرئيسية وراء استقرارها الحراري، نظرًا لأن البنية الجزيئية الأكثر تنظيمًا تقاوم التشوه عند درجات حرارة مرتفعة أفضل من البوليمرات منخفضة التبلور، مما يدعم عملية مستقرة تصل إلى 250 درجة مئوية . لماذا يتم استخدام PEEK في الأجهزة الطبية؟ يتم اختيار PEEK لمكونات الأجهزة الطبية عندما يتطلب المشروع قوة هيكلية لا يمكن أن توفرها أنابيب الفلوروبوليمر أو البولياميد القياسية، خاصة في التطبيقات التي تنطوي على تعقيم متكرر بدرجة حرارة عالية أو أدوار ميكانيكية حاملة. يقارن الرسم البياني أدناه قوة الشد عبر مواد أنابيب PEEK وPTFE والبوليميد. قوة الشد بواسطة مادة الأنابيب (MPa) 97 ميجا باسكال PEEK 231 ميجا باسكال بوليميد (PI) 31 ميجا باسكال PTFE في حين يظهر البوليميد أعلى قوة شد خام بين المواد الثلاث، تقدم PEEK مزيجًا متميزًا من القوة والمتانة مما يجعلها أكثر مقاومة للكسر الناتج عن الصدمات المفاجئة، وهي خاصية غالبًا ما تكون أكثر أهمية من قوة الشد القصوى وحدها للمكونات المعرضة للضغط الميكانيكي المتكرر. بالمقارنة، فإن PTFE أكثر ليونة ومرونة بشكل ملحوظ، ولهذا السبب يتم استخدامه بشكل عام لخصائص سطحه منخفضة الاحتكاك بدلاً من القوة الهيكلية. مقاومة درجة الحرارة: نظرة خاطفة مقابل PTFE مقابل بوليميد يعد أداء درجة الحرارة أحد الأسباب الأكثر شيوعًا لاختيار أنابيب نظرة خاطفة، خاصة بالنسبة للأجهزة التي تتطلب دورات تعقيم متكررة في الأوتوكلاف. يوضح الرسم البياني أدناه الاستقرار الميكانيكي النسبي عبر نطاق درجات الحرارة المرتفعة لجميع المواد الثلاثة. الاستقرار الميكانيكي النسبي مقابل درجة الحرارة (٪) 100 50 0 100C 150 درجة مئوية 200C 250 ج 300C 350 درجة مئوية بوليميد PEEK PTFE تحافظ أنابيب PEEK على ثبات ميكانيكي قوي 250 درجة مئوية ، يدعم دورات التعقيم المتكررة ذات درجة الحرارة العالية دون خسارة كبيرة في الأداء، والتي تعد واحدة من أكثر مزاياها العملية مقارنة بـ PTFE. تُظهر أنابيب PTFE انخفاضًا حادًا مع ارتفاع درجات الحرارة إلى ما بعد سقف الخدمة الأدنى، في حين أن البوليميد، على الرغم من أنه يُظهر أقوى ثبات عند أعلى درجات الحرارة الموضحة، يُستخدم عادةً في فئة تطبيقات مختلفة نظرًا لعملية البثق والطلاء المتميزة مقارنة بالبثق القياسي PEEK وPTFE. نظرة خاطفة مقابل PTFE مقابل بوليميد: مقارنة الأداء الكامل يعتمد الاختيار بين هذه المواد الثلاث على سمات الأداء الأكثر أهمية لدور أنابيب محدد. يسجل الرسم البياني أدناه كل مادة عبر خمسة معايير ذات صلة باختيار الأنابيب الطبية. نظرة خاطفة مقابل PTFE مقابل بوليميد الصلابة مقاومة درجات الحرارة مداهنة قدرة الجدار الرقيق صلابة الكسر PEEK PTFE بوليميد يسجل PEEK أقوى النتائج من حيث الصلابة وصلابة الكسر ومقاومة درجات الحرارة، مما يؤكد دوره كمادة هيكلية للمكونات التي يجب أن تقاوم التشوه تحت الضغط الميكانيكي أو الحراري. يسجل PTFE أعلى درجات التشحيم بفارق كبير، ولهذا السبب يظل الخيار القياسي للأسطح ذات التجويف الداخلي حيث تحتاج الأسلاك التوجيهية أو الأجهزة الأخرى إلى الانزلاق بأقل قدر من الاحتكاك. يحتل البوليميد موقعًا وسطًا مع التركيز على قدرة الجدار الرقيق والمقاومة القوية لدرجة الحرارة، مما يجعله مناسبًا بشكل أفضل للتطبيقات الهيكلية ذات القطر الصغير جدًا مثل أعمدة القسطرة الدقيقة، حيث قد يكون سمك جدار PEEK النموذجي أقل عملية. الجدول المرجعي لخصائص المواد يلخص الجدول أدناه الخصائص المرجعية العامة عبر المواد الثلاث لدعم اختيار المواد في المرحلة المبكرة. مقارنة الخصائص العامة لمواد الأنابيب الطبية PEEK وPTFE والبوليميد الملكية PEEK PTFE بوليميد درجة حرارة التشغيل على المدى الطويل تصل إلى 250 درجة مئوية تصل إلى 260 درجة مئوية فوق 350 درجة مئوية الصلابة النسبية عالية منخفض عالية معامل الاحتكاك معتدل منخفض جدًا معتدل نطاق سمك الجدار النموذجي قياسي إلى جدار سميك قياسي جدار رقيق للغاية التوافق الحيوي جيد جيد جيد اعتبارات التعقيم والتوافق الحيوي يعد التوافق مع التعقيم المتكرر عاملاً حاسماً شائعًا عند الاختيار بين PEEK وPTFE لمكونات الجهاز القابلة لإعادة الاستخدام أو المعالجة بدرجة حرارة عالية. تسمح البلورة العالية والاستقرار الحراري لجهاز PEEK بمقاومة دورات التعقيم المتكررة فوق 250 درجة مئوية دون انحراف كبير في الأبعاد، وهي ميزة لمكونات الأدوات القابلة لإعادة الاستخدام والتي تخضع للعديد من دورات التعقيم على مدار عمر خدمة الجهاز. يتم تقييم تقييم التوافق الحيوي لكلا المادتين بشكل عام ايزو 10993 ، المعيار الدولي للتقييم البيولوجي للأجهزة الطبية، والذي يتناول اختبار السمية الخلوية والحساسية والتهيج المرتبط بالأنابيب التي تتصل بالمريض (المنظمة الدولية للتوحيد القياسي، ISO 10993). عادةً ما يتم تقييم كل من أنابيب PEEK وPTFE المخصصة للاستخدام الطبي ضمن هذا الإطار قبل تكامل الجهاز. حيث يتم تطبيق أنابيب نظرة خاطفة الطبية يتم تحديد أنابيب PEEK عبر العديد من فئات الأجهزة حيث تفوق القوة الهيكلية والثبات الحراري الحاجة إلى المرونة القصوى أو الاحتكاك المنخفض. يوضح الجدول أدناه مجالات التطبيق الشائعة. تطبيقات الأجهزة الطبية الشائعة لقسطرة PEEK وأنابيب الأدوات فئة الجهاز المتطلبات الأساسية لماذا تم تحديد نظرة خاطفة الأغماد مقدمة الصلابة الهيكلية، مقاومة شبك عالية strength at moderate wall thickness مكونات الأدوات الجراحية القابلة لإعادة الاستخدام التعقيم المتكرر بالأوتوكلاف مستقر فوق 250 درجة مئوية مكونات عمود القسطرة قابلية الدفع واستقرار الأبعاد عالية strength and fracture toughness مكونات معالجة السوائل المقاومة الكيميائية مستقر ضد معظم المذيبات في العديد من تصميمات القسطرة متعددة المواد، يتم استخدام PEEK جنبًا إلى جنب مع PTFE بدلاً من استخدامه، حيث يوفر PEEK الدعم الهيكلي في طبقة خارجية أو متوسطة بينما يشكل PTFE سطح التجويف الداخلي، ويجمع بين نقاط قوة كلتا المادتين في جهاز واحد. خيارات أنابيب نظرة خاطفة مخصصة تتضمن مشاريع أنابيب PEEK الطبية المخصصة عادةً ضبط معلمات الأبعاد والمعالجة لتناسب متطلبات جهاز معينة. يمكن تصميم أنابيب PEEK المبثوقة بدقة عبر عدة متغيرات. ضبط القطر الداخلي والخارجي ليتوافق مع ملف تعريف محدد للقسطرة أو الأداة تعديل سمك الجدار لتحقيق التوازن بين الصلابة والمرونة لتطبيق معين خيارات المعالجة السطحية لدعم الترابط مع مكونات الجهاز المجاورة ترميز الألوان لتجميعات الأجهزة متعددة المكونات أو متعددة التجويف نظرًا لأن PEEK يجمع بين الصلابة والمتانة، فإن مشاريع الأنابيب المخصصة غالبًا ما تحقق جدارًا أرق مما يمكن الاعتماد عليه من الناحية الهيكلية في مادة أقل صلابة، مما يدعم تصميمات الأجهزة الأكثر إحكاما دون التضحية بالأداء الميكانيكي. العمل مع الشركة المصنعة لأنابيب PEEK: ما الذي يجب التحقق منه يتطلب تحديد مصادر أنابيب PEEK الطبية التأكد من دقة قذف المورد، ووثائق الجودة، والخبرة الخاصة بالتطبيقات، نظرًا لأن درجة حرارة ذوبان PEEK العالية والبلورة تجعلها أكثر تطلبًا للمعالجة بشكل متسق من العديد من البوليمرات الطبية الأخرى. تأكيد شهادة ISO ونظام إدارة الجودة الموثق قدرة البثق الدقيقة التي تناسب متطلبات المعالجة الخاصة بـ PEEK تجربة إنتاج بثق PEEK مخصص بنطاق القطر المحدد المطلوب دعم سير عمل تطوير OEM وODM، بما في ذلك تكرار العينة قبل الإنتاج الكامل تعمل شركة Ningbo Linstant Polymer Materials Co., Ltd. منذ عام 2014 كشركة مصنعة وموردة محترفة للأنابيب الطبية OEM وODM، وتوظف الآن أكثر من 400 موظف عبر تقنيات معالجة البثق والطلاء وما بعد المعالجة لأنابيب البوليمر الطبية. تم بناء أنابيب PEEK الخاصة بالشركة على مواد تجمع بين الصلابة والمتانة، مما يوفر دقة عالية وتشغيلًا مستقرًا في بيئات تصل إلى 250 درجة مئوية تدعم التعقيم المتكرر في ظل ظروف درجات الحرارة المرتفعة. تساهم البلورة العالية للمادة في تحسين الاستقرار الحراري، كما أن التزام الشركة بالدقة والسلامة وجودة المنتج المتسقة يدعم الشركات المصنعة للأجهزة على تطوير المكونات الهيكلية عبر تطبيقات القسطرة والأدوات ومعالجة السوائل. الأسئلة المتداولة س1: ما هي أنابيب النظرة الخاطفة الطبية؟ أنابيب PEEK الطبية عبارة عن أنابيب مقذوف بدقة مصنوعة من بولي إيثر إيثر كيتون، وهو لدن حراري عالي الأداء معروف بالقوة العالية والمتانة والثبات الحراري. س2: لماذا يتم استخدام PEEK في الأجهزة الطبية؟ يتم استخدام PEEK لمزيجها من القوة الميكانيكية واستقرار الأبعاد والمقاومة الكيميائية والقدرة على تحمل التعقيم المتكرر بدرجة الحرارة العالية. س 3: هل نظرة خاطفة متوافقة حيويا؟ يتم تقييم PEEK من الدرجة الطبية بشكل عام وفقًا لمعايير التقييم البيولوجي ISO 10993 ويظهر توافقًا حيويًا جيدًا للأجهزة التي تتصل بالمريض. س 4: هل يمكن تعقيم أنابيب النظرة الخاطفة؟ نعم، تتحمل أنابيب PEEK درجات حرارة أعلى من 250 درجة مئوية، مما يسمح بالتعقيم المتكرر في ظل ظروف الأوتوكلاف ذات درجة الحرارة العالية دون انحراف كبير في الأبعاد. س5: أنابيب PEEK أم PTFE، أيهما أفضل؟ ليس أي منهما أفضل عالميًا: يوفر PEEK قوة أعلى ومقاومة لدرجة الحرارة، بينما يوفر PTFE تشحيمًا فائقًا، وبالتالي فإن الاختيار الصحيح يعتمد على دور الأنابيب. س6: نظرة خاطفة مقابل بوليميد، ما الفرق؟ بوليميد supports thinner walls and higher short-term temperature resistance, while PEEK offers greater fracture toughness and rigidity at standard wall thicknesses. س7: ما هو استخدام PEEK في الأجهزة الطبية؟ يتم استخدام PEEK في أغلفة الإدخال، ومكونات الأدوات الجراحية القابلة لإعادة الاستخدام، وأقسام عمود القسطرة، ومكونات معالجة السوائل التي تتطلب مقاومة كيميائية. س 8: لماذا يتم استخدام نظرة خاطفة في القسطرة؟ يوفر PEEK الدعم الهيكلي واستقرار الأبعاد في مكونات عمود القسطرة، وغالبًا ما يتم إقرانه مع PTFE للحصول على سطح تجويف داخلي مشحم.


-
23Jul-2026نظرة خاطفة مقابل أنابيب PTFE: أيهما أفضل للأجهزة الطبية؟

-
16Jul-2026ما هي أنابيب البالونات الطبية؟ الدليل الكامل (2026)الإجابة السريعة: ماذا أنابيب البالونات الطبية هو ولماذا يهم أنابيب البالون الطبية عبارة عن أنبوب بوليمر مقذوف بدقة يستخدم لتشكيل جسم البالون لقسطرة توسيع البالون، ويحدد تناسق جداره بشكل مباشر كيفية تضخم البالون وتوسعه والحفاظ على الضغط داخل الأوعية الدموية. إن تحمل الأنابيب وتركيز الجدار وبناء الطبقة هي العوامل الثلاثة التي تؤثر بشكل مباشر على أداء البالون نظرًا لأن الاختلافات الصغيرة في سمك الجدار يمكن أن تسبب توسعًا غير متساوٍ أو فشلًا مبكرًا تحت الضغط. يشرح هذا الدليل كيف أنابيب البالونات الطبية تم تصميمها، ومدى اختلاف الإنشاءات المتوافقة وغير المتوافقة، وما هي المواصفات التي يجب على مهندسي أجهزة البيانات الرجوع إليها عند تحديد مصادر أنابيب قسطرة البالون لتصميم جهاز جديد أو موجود. ما هي أنابيب البالونات الطبية؟ أنابيب البالون عبارة عن أنبوب مقذوف متخصص يشكل، بعد عملية النفخ، الجزء البالوني القابل للنفخ من قسطرة البالون. على عكس أنابيب القسطرة القياسية، يجب تصميم أنابيب البالون بحيث تتوسع بشكل متوقع إلى القطر المستهدف تحت ضغط نفخ محدد، ثم تعود إلى شكلها الأصلي عند تفريغها من الهواء، كل ذلك مع الحفاظ على سمك جدار ثابت حول محيطها الكامل. سمات الجودة الرئيسية لأنابيب البالون تسامح محكم الأبعاد لدعم توسع البالون المتوقع تركيز جيد، مما يعني أن الجدران الداخلية والخارجية تظل متمركزة بالتساوي انخفاض الإهليلجية، مما يعني أن المقطع العرضي للأنبوب يبقى قريبًا من الدائرة الحقيقية خصائص استطالة متسقة لدعم نتائج النفخ الموحدة أداء موثوق لضغط الانفجار مناسب للإجراء المقصود لأن تفاوتات أنابيب البالون غالبًا ما يتم الاحتفاظ بها ضمن ± 0.01 مم ، تتطلب عملية البثق التحكم الدقيق في درجة حرارة الذوبان، وسرعة السحب، وظروف التبريد، ولهذا السبب يتم التعامل مع إنتاج أنابيب البالون عادةً كتخصص متميز ضمن بثق البوليمر الطبي. ما هو الامتثال للبالون ولماذا هو مهم؟ يصف امتثال البالون مدى تغير قطر البالون مع زيادة ضغط النفخ. يتم تحديد هذا السلوك إلى حد كبير من خلال مادة البوليمر المستخدمة في أنابيب البالون وكيفية معالجة هذه المادة أثناء النفخ. يساعد فهم الامتثال مهندسي الأجهزة على مطابقة مادة البالون مع الوظيفة السريرية المقصودة، سواء كان ذلك تمددًا لطيفًا للأوعية الدموية أو نشر الدعامات بدقة. المتوافق مقابل شبه المتوافق مقابل غير المتوافق نمو القطر ضغط الانفجار دقة الأبعاد المرونة رقة الجدار متوافق غير متوافق شبه متوافقة تُظهر أنابيب البالون المتوافقة، المصنوعة عادةً من مواد أكثر ليونة مثل النايلون، أكبر نمو للقطر مع زيادة الضغط، وهو ما يناسب الإجراءات التي يفضل فيها التوسع التدريجي اللطيف. تحافظ أنابيب البالون غير المتوافقة، والتي غالبًا ما يتم إنتاجها من مواد ذات معامل أعلى مثل الإنشاءات المعتمدة على Pebax أو PET، على قطر أكثر استقرارًا عبر نطاق ضغط واسع، مما يجعلها الخيار المفضل لنشر الدعامات حيث يكون الحجم الدقيق والمتوقع أمرًا بالغ الأهمية. وتقع أنابيب البالون شبه المتوافقة بين الاثنين، مما يوفر نموًا متوسطًا للقطر إلى جانب دقة الأبعاد الجيدة، ولهذا السبب يظل خيارًا شائعًا للأغراض العامة عبر العديد من تطبيقات القسطرة. كيف يؤثر بناء الطبقة على ضغط الانفجار يمكن إنتاج الأنابيب البالونية كبنية أحادية الطبقة، أو مزدوجة الطبقة، أو ثلاثية الطبقات، ويعد عدد الطبقات أحد أقوى المحددات لضغط الانفجار القابل للتحقيق. تجمع الإنشاءات متعددة الطبقات بين المواد ذات الخصائص التكميلية، مثل الطبقة الخارجية الموجهة نحو القوة والمقترنة بطبقة داخلية أكثر مرونة، لزيادة مقاومة الضغط دون زيادة سمك الجدار بشكل ملحوظ. ضغط الانفجار المقدر حسب بناء الطبقة (atm) 45-55 أجهزة الصراف الآلي طبقة ثلاثية 28-35 أجهزة الصراف الآلي طبقة مزدوجة 14-20 أجهزة الصراف الآلي طبقة واحدة وكما يوضح الرسم البياني، يمكن لأنابيب البالون ثلاثية الطبقات أن تحقق معدلات ضغط انفجاري تتراوح بين 45-55 ضغطًا جويًا ، أعلى بكثير من الإنشاءات أحادية الطبقة، ولهذا السبب يتم تحديد التصميمات متعددة الطبقات عادةً لتطبيقات الضغط العالي مثل علاج الآفات المتكلسة. توفر الإنشاءات ذات الطبقة المزدوجة أرضية وسطية عملية، مما يوفر مقاومة ضغط أعلى بكثير من الأنابيب ذات الطبقة الواحدة بينما تظل عملية التصنيع أسهل من البناء الكامل ثلاثي الطبقات. تظل الأنابيب أحادية الطبقة مناسبة لتطبيقات الضغط المنخفض حيث تكون الأولوية لبساطة المظهر والإنتاج الفعال من حيث التكلفة. الاستطالة وأداء النفخ يحدد سلوك الاستطالة أثناء عملية النفخ مدى تمدد البالون بشكل متساوٍ من شكل الباريسون إلى القطر المستهدف النهائي. تؤثر معلمات اختيار المواد ومعالجتها على هذا المنحنى، كما أن خصائص الاستطالة غير المتطابقة هي سبب شائع لعدم تساوي سمك الجدار في البالونات النهائية. يوضح الرسم البياني الخطي أدناه توسع القطر النسبي النموذجي مع زيادة ضغط النفخ لعائلتين شائعتين من مواد أنابيب البالون. توسيع القطر النسبي أثناء النفخ (٪) 100 50 0 المرحلة 1 المرحلة 2 المرحلة 3 المرحلة 4 المرحلة 5 المرحلة 6 الأنابيب القائمة على النايلون الأنابيب القائمة على بيباكس تصل الأنابيب المعتمدة على النايلون إلى توسعها المستهدف مبكرًا في دورة النفخ، بما يتوافق مع سلوكها الأكثر امتثالًا، بينما تتوسع الأنابيب المعتمدة على Pebax بشكل تدريجي وتستمر في النمو في مراحل الضغط الأعلى، مما يعكس ملف تعريف الأداء شبه المتوافق وغير المتوافق عادةً. هذا الاختلاف في سلوك التمدد هو أحد الأسباب التي تجعل اختيار المواد يجب أن يتم الانتهاء منه مبكرًا في تطوير أنابيب البالون، لأنه يشكل مباشرة نافذة العملية المستخدمة أثناء النفخ وهندسة البالون النهائية القابلة للتحقيق. مرجع الأبعاد لأنابيب البالونات الطبية تتوفر أنابيب البالون عبر نطاق واسع الحجم لدعم كل شيء بدءًا من تطبيقات الشريان التاجي وحتى أجهزة الأوعية الدموية الطرفية الأكبر حجمًا. يلخص الجدول أدناه النقاط المرجعية العامة للأبعاد حسب فئة التطبيق. مرجع الأبعاد العام لأنابيب البالون الطبي حسب فئة التطبيق التطبيق القطر الداخلي النموذجي بناء الطبقة المشتركة الامتثال النموذجي رأب الأوعية التاجية 0.10 ملم - 0.60 ملم طبقة مزدوجة شبه متوافقة تسليم الدعامات 0.20 ملم - 1.00 ملم طبقة ثلاثية غير متوافق تمدد الأوعية الدموية الطرفية 1.00 ملم - 4.00 ملم طبقة واحدة أو مزدوجة متوافق to semi-compliant تمدد الوصول إلى التجويف الكبير 4.00 ملم - 8.00 ملم طبقة واحدة متوافق يمتد إنتاج أنابيب البالون بالحجم الكامل بشكل عام نطاق القطر الداخلي من 0.10 مم إلى 8.00 مم ، يغطي تقريبًا جميع تطبيقات الوصول إلى الشرايين التاجية والطرفية والكبيرة الحجم ضمن قدرة تصنيع واحدة. كيف تؤثر جودة الأنابيب على أداء البالون جودة أنابيب البالون لها تأثير مباشر وقابل للقياس على أداء البالون النهائي، نظرًا لأن أي عدم تناسق موجود في الأنابيب الخام يميل إلى الانتقال إلى البالون المصبوب بالنفخ. يساعد فهم هذه العلاقات المهندسين على تحديد أولويات مواصفات الأنابيب الأكثر أهمية بالنسبة لأجهزتهم المحددة. عادة ما يؤدي ضعف التركيز في الأنابيب الخام إلى سماكة غير متساوية لجدار البالون بعد النفخ، مما يزيد من خطر حدوث نقطة انفجار غير متماثلة يمكن أن تسبب الإهليلجية غير المتناسقة توسعًا غير متساوٍ أثناء التضخم، مما يؤثر على كيفية اتصال البالون بجدار الوعاء الدموي يؤثر التباين في تحمل سمك الجدار بشكل مباشر على اتساق ضغط الانفجار عبر دفعة الإنتاج يمكن أن يؤدي تباين الاستطالة بين مجموعات الأنابيب إلى تغيير نافذة عملية النفخ، مما يتطلب إعادة التحقق من معلمات العملية ولهذا السبب يطلب مهندسو الأجهزة عادةً بيانات الأبعاد على مستوى المجموعة، بما في ذلك قياسات التركيز والإهليلجية، بدلاً من الاعتماد على المواصفات الاسمية وحدها عند تأهيل مورد أنابيب البالون الجديد. خيارات التخصيص لأنابيب عمود البالون تبدأ مشاريع أنابيب البالون المخصصة عمومًا بمتطلبات الاستطالة المستهدفة وضغط الانفجار، والتي يتم من خلالها تطوير اختيار المواد وبناء الطبقة. تتضمن طلبات التخصيص الشائعة ما يلي. اختيار المواد بين النايلون والبيباكس وعائلات البوليمر الأخرى بناءً على سلوك الامتثال للهدف عدد الطبقات وإقران مادة الطبقة للوصول إلى هدف ضغط انفجاري محدد ضبط الاستطالة لتتناسب مع نافذة عملية النفخ المحددة تخصيص الأبعاد عبر نطاق القطر الداخلي الكامل من 0.10 مم إلى 8.00 مم إنتاج ذو تسامح محكم يصل إلى ± 0.01 مم للتطبيقات عالية الدقة يمكن لفريق البحث والتطوير ذو الخبرة الذي يعمل جنبًا إلى جنب مع متطلبات استطالة مهندس الأجهزة وضغط الانفجار أن يساعد في تقصير دورة التطوير عن طريق تضييق خيارات المواد والعمليات قبل بدء إنتاج العينات رسميًا. من يقوم بتصنيع أنابيب البالونات الطبية؟ تعمل شركة Ningbo Linstant Polymer Materials Co., Ltd. منذ عام 2014 كشركة مصنعة وموردة محترفة للأنابيب الطبية OEM وODM، وتوظف الآن أكثر من 400 موظف عبر تقنيات معالجة البثق والطلاء وما بعد المعالجة لأنابيب البوليمر الطبية. بفضل خبرتها الواسعة في البثق، توفر الشركة أنابيب البالونات التي تتميز بتفاوتات شديدة وخصائص ميكانيكية جيدة، مما يدعم الحد الأدنى من التسامح ± 0.01 ملم والإنتاج بالحجم الكامل يغطي نطاق القطر الداخلي من 0.10 مم إلى 8.00 مم، بما في ذلك جميع الأحجام الشائعة المستخدمة في التطبيقات التاجية والمحيطية والتطبيقات ذات التجويف الكبير. تتوفر إنشاءات أنابيب بالونية مفردة ومزدوجة وثلاثية الطبقات، مع وصول مقاومة ضغط البالون متعدد الطبقات 45-55 أجهزة الصراف الآلي ، ويمكن لفريق البحث والتطوير ذو الخبرة في الشركة تطوير أنابيب بالونية مخصصة وفقًا لمتطلبات الاستطالة المحددة وضغط الانفجار. يتم الحفاظ على التركيز والإهليلجية الجيدة طوال فترة الإنتاج، مما يدعم أداء البالون المتسق والمتكرر لمصنعي الأجهزة. الأسئلة المتداولة س1: ما هي أنابيب البالونات الطبية؟ أنابيب البالون الطبية عبارة عن أنابيب بوليمر مقذوف بدقة تستخدم لتشكيل جزء البالون القابل للنفخ من قسطرة توسيع البالون من خلال عملية النفخ. س2: ما هي استخدامات أنابيب البالون؟ يتم استخدامه لتصنيع القسطرة البالونية لإجراءات مثل تمدد الأوعية الدموية ونشر الدعامات، حيث يكون التوسع الخاضع للتحكم والمتوقع مطلوبًا. س3: ما هو امتثال البالون؟ يصف امتثال البالون مقدار زيادة قطر البالون مع ارتفاع ضغط النفخ، بدءًا من السلوك المتوافق إلى شبه المتوافق إلى السلوك غير المتوافق. س4: كيف تؤثر الأنابيب على أداء البالون؟ يؤثر تركيز الأنابيب والإهليلجية وتحمل الجدار بشكل مباشر على توحيد جدار البالون وسلوك التمدد واتساق ضغط الانفجار بعد القولبة بالنفخ. س 5: هل يمكن تخصيص أنابيب البالون؟ نعم، يمكن تخصيص جميع معلمات المواد وعدد الطبقات والاستطالة والأبعاد لتلبية ضغط الانفجار المحدد ومتطلبات الامتثال. س6: من الذي يقوم بتصنيع أنابيب البالونات الطبية؟ تقوم شركات بثق البوليمر الطبية المتخصصة التي تتمتع بقدرات تصنيع المعدات الأصلية وتصنيع التصميم الشخصي بتصنيع أنابيب البالون، باستخدام عمليات البثق الخاضعة للرقابة لتلبية متطلبات التسامح الصارمة.

-
09Jul-2026أنابيب بوليميد مقواة مقابل بوليميد قياسي: الاختلافات الرئيسيةالإجابة السريعة: الفرق الأساسي بين أنابيب البوليميد المقواة والقياسية تشتمل أنابيب البوليميد المقواة على جديلة معدنية أو طبقة ملفوفة داخل جدار البوليميد، بينما تعتمد أنابيب البوليميد القياسية على البوليمر وحده من أجل القوة. هذا الفرق البناء يعني أنابيب بوليميد معززة يوفر مقاومة أعلى للشبك ونقل عزم الدوران ، مما يجعله الخيار المفضل لأعمدة وأجهزة القسطرة الأطول التي يجب أن تتنقل في الأوعية الدموية المتعرجة، في حين تظل أنابيب البوليميد القياسية مناسبة للأقسام الأقصر والأقل تطلبًا حيث تكون الأولوية للملف الجانبي المنخفض. يقارن هذا الدليل أنابيب بوليميد معززة مقابل بوليميد قياسي عبر القوة والمرونة وبيانات التطبيق، مما يساعد مهندسي الأجهزة على تحديد البناء الذي يناسب تصميم قسطرة أو قسطرة دقيقة معينة. ما هي أنابيب البوليميد المقواة؟ يتم بناء أنابيب البوليميد المقواة عن طريق إضافة طبقة من الأسلاك المعدنية، عادة من الفولاذ المقاوم للصدأ، إلى جدار الأنبوب أثناء عملية الطلاء. يتم تغليف طبقة التعزيز هذه بالكامل بين طبقات البوليميد الداخلية والخارجية، وبالتالي تحافظ الأنابيب النهائية على سطح داخلي وخارجي أملس مع الحصول على أداء ميكانيكي أعلى بكثير من أنابيب البوليميد غير المقواة بنفس سمك الجدار. اثنين من أنماط التعزيز المشتركة التعزيز مضفر: يتم نسج الأسلاك الدقيقة بنمط متقاطع حول جدار الأنابيب، مما يحسن نقل عزم الدوران ومقاومة ضغط الانفجار تعزيز لفائف: يتم لف سلك واحد بنمط حلزوني على طول طول الأنبوب، مما يفضل المرونة ومقاومة الالتواء على التحكم في عزم الدوران أنابيب القسطرة المضفرة والأنابيب المقواة بالملف ليست خيارات قابلة للتبديل؛ يعتمد النمط الصحيح على ما إذا كان تصميم الجهاز يعطي الأولوية للتحكم الدوراني، مثل القسطرة القابلة للتوجيه، أو إمكانية التتبع السلس من خلال التشريح المنحني، مثل العديد من تطبيقات القسطرة الدقيقة. لماذا يتم استخدام التعزيز في الأنابيب الطبية توفر أنابيب البوليميد القياسية بالفعل خصائص شد قوية لسمك جدارها، لكن أعمدة القسطرة الطويلة والرفيعة لا تزال تواجه تحديين مستمرين: الالتواء عند التنقل في منحنيات تشريحية حادة، وفقدان عزم الدوران عندما يحتاج الطبيب إلى تدوير الطرف القريب للتحكم في الطرف البعيد. يعالج التعزيز كلا المسألتين مباشرة عن طريق توزيع الحمل الميكانيكي على طول طبقة السلك بدلا من الاعتماد على جدار البوليمر وحده. كفاءة نقل عزم الدوران حسب البناء (٪) 92% مضفر عززت 71% عززت لفائف 39% بوليميد قياسي كما يظهر الرسم البياني، يوفر التعزيز المضفر أعلى كفاءة في نقل عزم الدوران ، وهذا هو السبب في أن أعمدة القسطرة القابلة للتوجيه التي تتطلب تحكمًا دورانيًا دقيقًا من واحد إلى واحد تحدد عادةً بنية مضفرة. يعمل تعزيز الملف على تحسين نقل عزم الدوران مقارنةً بالبوليميد القياسي ولكنه يركز بشكل أكبر على المرونة ومقاومة الالتواء، في حين أن أنابيب البوليميد القياسية، التي تفتقر إلى طبقة سلكية، تنقل قوة دوران أقل نسبيًا على طولها. هل تعمل الأنابيب المقواة على تحسين مقاومة العقد؟ تصف مقاومة العقد قدرة الأنبوب على الحفاظ على قطر التجويف الداخلي عند ثنيه حول نصف قطر صغير، مما يؤثر بشكل مباشر على ما إذا كانت السوائل أو الأجهزة أو أسلاك التوجيه يمكن أن تستمر في المرور عبر القسطرة أثناء التنقل. يقارن الرسم البياني الخطي أدناه الحد الأدنى لنصف قطر الانحناء قبل بدء تقييد التجويف عبر أنواع البناء الثلاثة، والتي تم اختبارها عبر زوايا الانحناء المتزايدة. الاحتفاظ بالتجويف مقابل زاوية الانحناء (%) 100 50 0 30 درجة 60 درجة 90 درجة 120 درجة 150 درجة 180 درجة عززت لفائف مضفر عززت بوليميد قياسي تُظهِر الأنابيب المقواة بالملف أقوى احتباس للتجويف مع زيادة زاوية الانحناء، وهذا هو السبب في تفضيل إنشاءات الملف في كثير من الأحيان لأنابيب القسطرة الدقيقة التي يجب أن تتبع عبر مسارات الأوعية الدموية شديدة التعرج دون تقييد التدفق. يصمد التعزيز المضفر جيدًا أيضًا، على الرغم من أنه أقل قليلاً من الملف عند زوايا الانحناء القصوى، نظرًا لأن نمط السلك المتقاطع مُحسّن لعزم الدوران أكثر من المرونة في نصف القطر الضيق. تُظهِر أنابيب بوليميد القياسية، بدون طبقة سلكية، الانخفاض الأكثر حدة في احتجاز التجويف مع زيادة زاوية الانحناء، مما يؤكد ذلك التعزيز يحسن بشكل كبير مقاومة العقد في المطالبة بالمسارات التشريحية. عززت مقابل بوليميد قياسي: مقارنة الأداء الكامل وبعيدًا عن مقاومة عزم الدوران والالتواء بشكل فردي، يحتاج مهندسو الأجهزة عادةً إلى الموازنة بين معايير الأداء المتعددة معًا. يقارن مخطط الرادار أدناه أنابيب البوليميد القياسية والأنابيب المقواة المضفرة والملفوفة عبر خمسة عوامل ذات صلة بتصميم عمود القسطرة. القياسية مقابل المضفرة مقابل الملف المقوى التحكم في عزم الدوران مقاومة العقدة النحافة الشخصية إمكانية التتبع ضغط الانفجار مضفر عززت عززت لفائف بوليميد قياسي تحقق الأنابيب المعززة المضفرة أعلى النتائج في التحكم في عزم الدوران ومقاومة ضغط الانفجار، ودعم الأجهزة التي تحتاج إلى استجابة دورانية دقيقة وتحمل أعلى للضغط الداخلي، مثل مسارات حقن التباين. تسجل الأنابيب المقواة بالملف أقوى النتائج من حيث إمكانية التتبع وتظل قادرة على المنافسة في مقاومة الالتواء، مما يجعلها مناسبة تمامًا لأنابيب القسطرة الدقيقة التي تتنقل في الأوعية الصغيرة المنحنية. تحقق أنابيب البوليميد القياسية أعلى النتائج في نحافة المظهر الجانبي، نظرًا لأن عدم وجود طبقة سلكية يبقي سمك الجدار الإجمالي عند الحد الأدنى، وهو ما يظل ذا قيمة بالنسبة للأقسام البعيدة والأصغر قطرًا للجهاز حيث لا يتطلب التعزيز. الجدول المرجعي الأبعاد والميكانيكية يوضح الجدول أدناه النقاط المرجعية العامة للأبعاد والميكانيكية عبر أنواع بناء الأنابيب الثلاثة، وهي مفيدة أثناء تخطيط تصميم القسطرة في المرحلة المبكرة. مقارنة مرجعية عامة لأنابيب البوليميد المقواة القياسية والملفية والمضفرة البناء سمك الجدار النموذجي طبقة التعزيز الأنسب ل بوليميد قياسي 0.006 مم - 0.020 مم لا شيء أقسام الطرف البعيدة، احتياجات الملف الشخصي الصغيرة عززت لفائف 0.015 ملم - 0.035 ملم ملف حلزوني ذو سلك واحد مهاوي القسطرة الدقيقة، مسارات متعرجة مضفر عززت 0.020 مم - 0.050 مم عبور جديلة الأسلاك القسطرة القابلة للتوجيه، وأجهزة عزم الدوران الحرجة نظرًا لأن طبقات التعزيز تضيف إلى سمك الجدار الإجمالي، يقوم المهندسون في كثير من الأحيان بدمج أنواع البناء على طول عمود قسطرة واحد، باستخدام قسم معزز أقوى بشكل قريب وقسم بوليميد قياسي أرق بشكل أقصى لتحقيق التوازن بين القوة والشكل والمرونة على طول طول الجهاز. حيث يتم استخدام أنابيب البوليميد المقواة تظهر أنابيب البوليميد المقواة عبر مجموعة من فئات الأجهزة القائمة على القسطرة، خاصة حيث يجب أن ينتقل الجهاز لمسافة ذات معنى عبر نظام الأوعية الدموية مع الحفاظ على سلامة العمود والتحكم فيه. القسطرة الوعائية العصبية، حيث يتطلب التنقل الدقيق عبر الأوعية الدماغية الصغيرة المنحنية مقاومة موثوقة للالتواء قثاطير الفيزيولوجيا الكهربية القابلة للتوجيه، حيث تعد الاستجابة الدقيقة لعزم الدوران الفردي أمرًا ضروريًا لتحديد موضع الطرف قثاطير التوجيه وأغماد التوجيه، حيث يدعم العمود المستقر مرور الأجهزة الثانوية أجهزة الوصول إلى الأوعية الدموية الطرفية، حيث تزيد أطوال العمود الأطول من خطر الالتواء دون التعزيز قثاطر توصيل الدواء والتباين، حيث تدعم مقاومة ضغط الانفجار ارتفاع ضغط الحقن ويشيع استخدام البوليميد المقوى في القسطرة الوعائية العصبية على وجه التحديد لأن هذه الأجهزة يجب أن تتنقل في بعض التشريح الوعائي الأكثر تعقيدًا في الجسم مع الاستمرار في توصيل دعامة أو ملف أو أي جهاز علاجي آخر إلى موقع محدد، وهي مهمة تعتمد بشكل كبير على كل من مقاومة الالتواء واستجابة عزم الدوران المتوقعة. خيارات التعزيز المخصصة لأنابيب القسطرة يمكن تصميم أنابيب تقوية القسطرة وفقًا لمتطلبات جهاز محدد عن طريق ضبط نمط السلك ودرجة الصوت وتكوين المواد لطبقة التعزيز جنبًا إلى جنب مع معلمات طلاء بوليميد المحيطة. معلمات التعزيز القابلة للتعديل عدد وزاوية اختيار الجديلة، مما يؤثر على التوازن بين التحكم في عزم الدوران والمرونة تؤثر درجة ميل الملف وقطر السلك على مقاومة العقد وصلابة العمود بشكل عام مناطق صلابة متغيرة على طول عمود واحد، تنتقل من أقسام البوليميد المعززة إلى المقاطع القياسية سمك التغليف، يوازن القطر الخارجي الإجمالي مع الأداء الميكانيكي إن إنشاءات الصلابة المتغيرة، حيث تتغير كثافة التسليح تدريجيًا على طول طول العمود، مطلوبة بشكل متزايد للأجهزة التي تحتاج إلى قسم قريب أكثر صلابة من أجل قابلية الدفع مقترنًا بقسم بعيد أكثر ليونة ومرونة للملاحة غير المؤلمة. العمل مع الشركة المصنعة للأنابيب المقواة: ما الذي يجب التحقق منه يتضمن الحصول على أنابيب بوليميد معززة عملية أكثر تعقيدًا من الأنابيب القياسية، حيث يجب التحكم بإحكام في خطوة تقوية السلك للحفاظ على أبعاد التجويف المتسقة وتجنب تعرض الأسلاك على سطح الأنابيب. يمكن لبعض نقاط التحقق أن تساعد في تقليل مخاطر التأهيل عند تقييم المورد. تأكيد شهادة ISO ونظام إدارة الجودة الموثق لإنتاج الأنابيب الطبية المسلحة قدرة التضفير واللف الداخلية مدمجة مع عملية طلاء البوليميد خبرة في إنتاج أعمدة ذات صلابة متغيرة أو أعمدة معززة متعددة المناطق، وليس فقط أنابيب موحدة دعم سير عمل تطوير OEM وODM مع تكرار العينة قبل تشغيل الإنتاج الكامل إجراءات التعامل مع الأنابيب المعقمة المناسبة لغرف الأبحاث أو التصنيع في بيئة خاضعة للرقابة تعمل شركة Ningbo Linstant Polymer Materials Co., Ltd. منذ عام 2014 كشركة مصنعة وموردة محترفة للأنابيب الطبية OEM وODM، وتوظف الآن أكثر من 400 موظف عبر تقنيات معالجة البثق والطلاء وما بعد المعالجة لأنابيب البوليمر الطبية. يركز التزام الشركة تجاه الشركات المصنعة للأجهزة الطبية على الدقة والسلامة وقدرات المعالجة المتنوعة وجودة المنتج المتسقة، مما يدعم إنشاءات أنابيب البوليميد القياسية والمعززة لتطبيقات القسطرة والقسطرة الدقيقة. وباعتبارها شركة مصنعة لأنابيب القسطرة، تواصل الشركة الاستثمار في الابتكار المستقل والبحث والتطوير الذاتي لدعم متطلبات تصميم الأجهزة المتطورة. الأسئلة المتداولة س1: ما هي أنابيب البوليميد المقوى؟ أنابيب البوليميد المقواة عبارة عن أنابيب بوليميد مع جديلة معدنية أو طبقة سلك ملفوفة مدمجة داخل الجدار، ومغلفة بين طبقات البوليميد الداخلية والخارجية لمزيد من القوة. س2: ما هي أنابيب القسطرة المضفرة؟ تستخدم أنابيب القسطرة المضفرة نمط سلك متقاطع منسوج حول جدار الأنبوب لتحسين نقل عزم الدوران ومقاومة ضغط الانفجار، وهو مثالي للأجهزة القابلة للتوجيه. س3: لماذا يستخدم التسليح في الأنابيب الطبية؟ يعمل التعزيز على تحسين مقاومة الالتواء ونقل عزم الدوران، مما يساعد أعمدة القسطرة على الحفاظ على سلامة التجويف والتحكم في الدوران أثناء التنقل عبر الأوعية الدموية. س 4: هل تعمل الأنابيب المقواة على تحسين قابلية الدفع؟ نعم، تعمل طبقة السلك المضافة على توزيع الحمل الميكانيكي على طول العمود، مما يؤدي إلى تحسين قابلية الدفع وتقليل احتمالية انثناء العمود أثناء تقدم الجهاز. س5: ما هي مقاومة العقد في القسطرة؟ تشير مقاومة العقد إلى قدرة الأنبوب على الحفاظ على شكل التجويف الداخلي عند ثنيه، مما يمنع تقييد التدفق أو مشكلات مرور الجهاز أثناء التنقل. س6: ما مدى قوة أنابيب البوليميد المقواة؟ تُظهر الإنشاءات المقواة عمومًا انتقال عزم دوران أعلى بكثير ومقاومة ضغط الانفجار مقارنةً بأنابيب بوليميد قياسية بنفس سمك الجدار. س7: ما هي الأجهزة التي تستخدم الأنابيب المقواة؟ تُستخدم أنابيب البوليميد المقواة بشكل شائع في القسطرة الوعائية العصبية، وقسطرة الفيزيولوجيا الكهربية القابلة للتوجيه، وقسطرة التوجيه، وأجهزة توصيل الأدوية أو التباين. س8: هل يستخدم البوليميد المقوى في القسطرة الوعائية العصبية؟ نعم، يُستخدم البوليميد المقوى على نطاق واسع في القسطرة الوعائية العصبية لأن هذه الأجهزة تتطلب مقاومة موثوقة للالتواء والتحكم في عزم الدوران من خلال الأوعية الدماغية المتعرجة.
-
02Jul-2026ما هي أنابيب بوليميد الطبية؟ الخصائص والاستخدامات والتطبيقات (2026)الإجابة السريعة: ماذا أنابيب بوليميد الطبية يستخدم ل أنابيب بوليميد الطبية عبارة عن أنبوب بوليمر رقيق الجدار يستخدم داخل القسطرة والقسطرة الدقيقة وغيرها من الأجهزة طفيفة التوغل حيث قوة الشد العالية، المقاومة الكيميائية، ودقة الأبعاد مطلوبة ضمن قطر صغير جدا. يتم تحديده بشكل شائع لأعمدة القسطرة الدقيقة، وبطانات سلك التوجيه، ومكونات نظام التوصيل لأنه يمكن بثقه بأقطار داخلية صغيرة تصل إلى 0.10 مم مع الاحتفاظ بتفاوتات ضيقة تحت الثني المتكرر. يغطي هذا الدليل خصائص المواد، واعتبارات التصنيع، وبيانات التطبيق وراءها أنابيب بوليميد الطبية ، مع مقارنات مرئية لمساعدة مهندسي الأجهزة وفرق التوريد على تقييم البوليميد مقابل مواد الأنابيب الشائعة الأخرى مثل بتف والبطانات القائمة على النايلون. ما هي أنابيب بوليميد الطبية؟ يتم إنتاج أنابيب بوليميد LINSTANT (أنابيب PI) عن طريق تطبيق راتنج بوليميد سائل في طبقات طلاء متتالية على شياق قابل للإزالة، ثم معالجة كل طبقة عند درجة حرارة عالية حتى يتم تحقيق سمك الجدار المطلوب. هذه العملية القائمة على الطلاء، بدلاً من البثق التقليدي وحده، هي ما يسمح بوصول أنابيب البوليميد سمك جدار رقيق للغاية مع الحفاظ على السلامة الهيكلية بأقطار صغيرة جدًا، وهو أمر يصعب تحقيقه باستخدام العديد من مواد أنابيب البوليمر الأخرى. خصائص المواد الأساسية قوة شد عالية بالنسبة لسمك الجدار، مما يدعم قابلية الدفع في أعمدة القسطرة ثبات قوي للأبعاد عبر دورات الثني وعزم الدوران المتكررة المقاومة الكيميائية لمعظم المذيبات وعمليات التعقيم المستخدمة في تجميع الجهاز تحمل درجات الحرارة العالية، ودعم التشغيل طويل الأمد فوق 350 درجة مئوية والتعرض قصير المدى حتى 450 درجة مئوية توافق حيوي جيد للتطبيقات ذات الاتصال الداخلي بالمريض بسبب هذا المزيج من القوة والدقة، يتم تحديد أنابيب البوليميد على نطاق واسع على أنها الطبقة الهيكلية الخارجية أو المتوسطة في إنشاءات أنابيب القسطرة متعددة الطبقات، وغالبًا ما تقترن بمادة بطانة داخلية مشحمة. لماذا يتم استخدام بوليميد في بناء القسطرة والقسطرة الدقيقة يجب أن توازن أنابيب القسطرة والقسطرة الدقيقة بين ثلاثة احتياجات متنافسة: شكل جانبي صغير بما يكفي للتنقل في الأوعية الدموية الضيقة، وقوة عمود كافية للدفع عبر الجسم دون التواء، ومرونة كافية للتتبع من خلال التشريح المنحني. تعالج أنابيب البوليميد هذا التوازن بشكل أفضل من العديد من المواد البديلة بأقطار صغيرة جدًا، وهذا هو السبب في أنها خيار شائع لبناء أنابيب القسطرة الدقيقة. قوة الشد بواسطة مادة الأنابيب (نسبية، نقطة المنتصف لنطاق MPa) 231 ميجا باسكال بوليميد (PI) 31 ميجا باسكال بتف 45 ميجا باسكال نايلون (PA12) 20 ميجا باسكال بيباكس كما هو موضح أعلاه، فإن قوة الشد للبوليميد أعلى بكثير من PTFE أو النايلون أو Pebax عند سماكة الجدار المماثلة، مما يسمح لمهندسي الأجهزة بتقليل سماكة الجدار مع الاستمرار في تلبية المتطلبات الهيكلية. يعد هذا ذا قيمة خاصة في أنابيب القسطرة الدقيقة، حيث يؤثر كل جزء من المليمتر من سمك الجدار بشكل مباشر على قطر التجويف الداخلي القابل للتحقيق والملف العام للجهاز. هل البوليميد أفضل من PTFE؟ مقارنة جنبا إلى جنب غالبًا ما يتم استخدام البوليميد وPTFE معًا بدلاً من استخدامهما كبدائل مباشرة، نظرًا لأن كل مادة تساهم بخصائص أداء مختلفة في مجموعة أنابيب القسطرة النهائية. يقارن الرسم البياني أدناه كلا المادتين، بالإضافة إلى البناء المركب PI/PTFE، عبر خمسة معايير أداء على مقياس نسبي من 1 إلى 10. PI مقابل PTFE مقابل PI/PTFE المركب قوة الشد مداهنة قدرة الجدار الرقيق الصلابة الهيكلية المقاومة الكيميائية بوليميد بتف مركب PI/PTFE من الواضح أن البوليميد يتصدر قوة الشد، وقدرة الجدران الرقيقة، والصلابة الهيكلية، ولهذا السبب يتم استخدامه بشكل متكرر كطبقة هيكلية خارجية لعمود القسطرة. في المقابل، يحقق PTFE أعلى النتائج في التشحيم، مما يجعله المادة المفضلة لسطح التجويف الداخلي حيث تحتاج الأسلاك التوجيهية والأجهزة الأخرى إلى الانزلاق بأقل قدر من الاحتكاك. أ البناء المركب PI/PTFE يجمع بين هاتين القوتين، باستخدام طبقة PI لمنع التشوه ودعم قابلية الدفع بينما تحافظ طبقة PTFE على سلاسة الجدار الداخلي، ولهذا السبب تكون الإنشاءات المركبة شائعة في تصميمات أنابيب القسطرة عالية الأداء. الأبعاد القياسية ومرجع سمك الجدار لأن أنابيب البوليميد مبنية من خلال عملية طلاء الطبقات بدلاً من البثق المباشر وحده، يمكن التحكم في سمك الجدار بدقة عالية. يوضح الجدول أدناه نطاقات الأبعاد النموذجية المشار إليها أثناء تصميم الجهاز في المرحلة المبكرة. مرجع الأبعاد العام لأنابيب البوليميد الطبية حسب فئة التطبيق التطبيق القطر الداخلي النموذجي سمك الجدار النموذجي البناء المشترك رمح القسطرة الدقيقة 0.10 ملم - 0.60 ملم 0.006 ملم - 0.015 ملم طبقة واحدة PI بطانة سلك التوجيه 0.15 ملم - 0.80 ملم 0.008 مم - 0.020 مم مركب PI/PTFE غمد نظام التسليم 0.50 ملم - 2.00 ملم 0.02 مم - 0.05 مم متعدد الطبقات PI مقدم / الوصول إلى الأنابيب 1.00 ملم - 5.00 ملم 0.03 ملم - 0.08 ملم عززت PI في حين أن نطاق القطر الداخلي القياسي لمعظم تطبيقات أنابيب البوليميد يقع بين 0.10 ملم و 2 ملم ، توسعت القدرة على الإنتاج الضخم في السنوات الأخيرة لدعم الأقطار الداخلية التي تصل إلى 5.00 مم لنظام توصيل أكبر ومكونات أنابيب الوصول. أداء المقاومة للحرارة والكيميائية تعتبر مقاومة درجة الحرارة عامل تمييز رئيسي لأنابيب البوليميد، خاصة أثناء خطوات تصنيع الأجهزة مثل ربط التدفق، أو المعالجة بالليزر، أو دورات التعقيم التي تنطوي على درجات حرارة مرتفعة. يوضح الرسم البياني الخطي أدناه الثبات الميكانيكي النسبي لأنابيب البوليميد عبر نطاق درجات حرارة مرتفعة مقارنةً بمادة الأنابيب القياسية المعتمدة على النايلون. الاستقرار الميكانيكي النسبي مقابل درجة الحرارة (٪) 100 50 0 100C 150 درجة مئوية 200C 250 ج 300C 350 درجة مئوية بوليميد Tubing الأنابيب القائمة على النايلون تحتفظ أنابيب البوليميد بنسبة عالية من ثباتها الميكانيكي حتى مع ارتفاع درجات الحرارة نحو 300 درجة مئوية وما بعدها، مما يدعم درجة حرارة التشغيل على المدى الطويل فوق 350 درجة مئوية والتعرض على المدى القصير حتى 450 درجة مئوية. وبالمقارنة، تبدأ الأنابيب المصنوعة من النايلون في فقدان الاستقرار الهيكلي قبل الوصول إلى درجات الحرارة هذه، مما يحد من ملاءمتها لعمليات التصنيع التي تنطوي على الترابط القائم على الحرارة أو خطوات التعقيم بدرجة حرارة عالية. التوافق الحيوي واعتبارات التعقيم بالنسبة لأي مكون له اتصال مباشر أو غير مباشر بالمريض، يعد اختبار التوافق الحيوي والتوافق مع التعقيم من المتطلبات الأساسية. يتم تقييم أنابيب البوليميد المخصصة لاستخدام الأجهزة الطبية بشكل عام وفقًا لأطر التقييم البيولوجي المعترف بها والمشار إليها في ايزو 10993 ، المعيار الدولي للتقييم البيولوجي للأجهزة الطبية، والذي يغطي اختبارات السمية الخلوية والحساسية والتهيج المتعلقة بمكونات القسطرة والقسطرة الدقيقة (المنظمة الدولية للمعايير، ISO 10993). توافق التعقيم تحافظ أنابيب البوليميد عمومًا على ثبات الأبعاد والميكانيكية عبر طرق التعقيم الشائعة المستخدمة في تصنيع الأجهزة الطبية، بما في ذلك أكسيد الإيثيلين (EtO)، وتشعيع جاما، وعمليات الأوتوكلاف بالبخار، نظرًا لمقاومتها لدرجات الحرارة العالية وثباتها الكيميائي. يعد هذا التوافق الواسع أحد أسباب اختيار البوليميد بشكل متكرر للمكونات التي يجب أن تظل متسقة الأبعاد بعد التعقيم النهائي. تعقيم أكسيد الإيثيلين (EtO): يستخدم بشكل شائع لتجميعات القسطرة النهائية تشعيع جاما: مناسب نظرا لاستقرار البوليميد الكيميائي والإشعاعي الأوتوكلاف بالبخار: مدعوم بنطاق أداء البوليميد في درجات الحرارة العالية حيث يتم تطبيق أنابيب بوليميد الطبية يتم تحديد أنابيب بوليميد عبر مجموعة من فئات الأجهزة طفيفة التوغل. يلخص الجدول أدناه مجالات التطبيق الشائعة والسبب الرئيسي لاختيار مادة البوليميد لكل منها. تطبيقات الأجهزة الطبية الشائعة لأنابيب البوليميد والأنابيب المركبة PI/PTFE فئة الجهاز المتطلبات الأساسية البناء المفضل القسطرة الدقيقة الوعائية العصبية ملف تعريف صغير جدًا، قابلية دفع عالية طبقة واحدة PI أسلاك التوجيه احتكاك منخفض، نقل عزم الدوران مركب PI/PTFE أنظمة توصيل القلب مقاومة شبك، استقرار الأبعاد متعدد الطبقات PI قنوات الأجهزة بالمنظار المقاومة الكيميائية، جدار رقيق المغلفة بي أغلفة الوصول التشخيصية التجويف متسقة، واستقرار التعقيم عززت PI عبر جميع هذه الفئات تقريبًا، يكون المتطلب الأساسي ثابتًا: يحتاج المهندسون إلى مادة أنابيب تحتوي على بُعد تجويف دقيق وقابل للتكرار بعد التعقيم مع تحمل الضغوط الميكانيكية للتنقل عبر الأوعية الدموية، وهو ملف القوة الأساسي لأنابيب بوليميد من الدرجة الطبية. أنابيب بوليميد مخصصة: ما الذي يمكن لمهندسي الأجهزة تحديده تتضمن مشاريع تصنيع المعدات الأصلية للأنابيب الطبية المخصصة عادةً تعديل العديد من المعلمات بما يتجاوز القطر الداخلي والخارجي الأساسي. يتيح أسلوب صياغة راتينج PI الخاص للمصنعين ضبط المعامل وقوة الشد والاستطالة واللون لتتناسب مع متطلبات جهاز معينة. المعلمات المخصصة بشكل شائع ضبط المعامل والاستطالة لتحقيق التوازن بين المرونة وقابلية الدفع لتصميم قسطرة محدد تقليل سمك الجدار من خلال عملية طلاء متعددة الممرات لأنابيب بوليميد الجدار الرقيقة للغاية ترميز الألوان لتجميعات الأجهزة متعددة التجويف أو متعددة المكونات تعزيز الالتصاق، مما يسمح بالربط المباشر بمواد مثل النايلون والبولي يوريثان الحراري دون معالجة سطحية إضافية طبقات مركبة مع PTFE للتطبيقات التي تتطلب القوة وتشحيم الجدار الداخلي تعد القدرة على الربط المباشر دون معالجة السطح ميزة عملية أثناء تجميع الجهاز، لأنها تقلل من عدد خطوات المعالجة اللازمة لربط أنابيب البوليميد بالمكونات المجاورة في بناء قسطرة متعدد المواد. العمل مع شركة تصنيع الأنابيب الطبية: ما الذي يجب التحقق منه يجب على الشركات المصنعة للأجهزة التي توفر مكونات أنابيب بوليميد التأكد من مراقبة عملية المورد، ووثائق الجودة، والخبرة الخاصة بالتطبيق قبل الانتهاء من المشروع. يمكن أن تساعد بعض نقاط التحقق الرئيسية في تقليل مخاطر التأهيل أثناء تطوير الجهاز. تأكيد شهادة ISO ونظام إدارة الجودة الموثق لإنتاج الأنابيب الطبية إمكانية البثق والطلاء والمعالجة الداخلية بدلاً من الخطوات الفرعية التي يتم الاستعانة بمصادر خارجية خبرة في إنتاج أنابيب بوليميد مقذوف بدقة في نطاق القطر المحدد المطلوب دعم سير عمل تطوير OEM وODM، بما في ذلك تكرار العينة قبل الإنتاج الكامل إجراءات التعامل مع الأنابيب المعقمة الموثقة لإنتاج غرف الأبحاث أو البيئة الخاضعة للرقابة تعمل شركة Ningbo Linstant Polymer Materials Co., Ltd. منذ عام 2014 كشركة مصنعة للأنابيب الطبية OEM وODM، وتوظف الآن أكثر من 400 موظف ومتخصصة في معالجة البثق والطلاء وتقنيات ما بعد المعالجة لأنابيب البوليمر الطبية. يسمح نهج راتينج PI الخاص بالشركة بتخصيص المعامل والقوة والاستطالة واللون لأنابيب البوليميد، وتدعم عملية الطلاء سمك الجدار الرقيق بينما توفر أنابيب البوليميد توافقًا مباشرًا مع مواد مثل النايلون والبولي يوريثان الحراري بدون معالجة السطح. وبعيدًا عن نطاق القطر الداخلي القياسي الذي يتراوح من 0.10 مم إلى 2 مم، فإن الشركة قادرة على إنتاج أنابيب بوليميد بكميات كبيرة بأقطار داخلية تصل إلى 5.00 ملم ، وتم تصميم الأنابيب الخاصة بها لدرجات حرارة التشغيل طويلة المدى التي تزيد عن 350 درجة مئوية مع مقاومة قصيرة المدى تصل إلى 450 درجة مئوية، إلى جانب التوافق الحيوي الجيد لتطبيقات الأجهزة الطبية. الأسئلة المتداولة س1: ما هي أنابيب البوليميد الطبية؟ أنابيب البوليميد الطبية عبارة عن أنبوب بوليمر عالي القوة ورقيق الجدار يتم إنتاجه من خلال عملية طلاء الطبقات، ويستخدم بشكل شائع في أعمدة القسطرة والقسطرة الدقيقة ومكونات الأجهزة الأخرى ذات الحد الأدنى من التدخل الجراحي. س2: لماذا يستخدم البوليميد في القسطرة؟ بوليميد provides high tensile strength and dimensional stability at very thin wall thicknesses, helping catheter shafts maintain pushability and kink resistance within a small profile. س 3: هل البوليميد أفضل من PTFE؟ بوليميد and PTFE serve different roles: polyimide offers higher strength and thin-wall capability, while PTFE offers superior lubricity, which is why the two are often combined in composite tubing. س4: مما تتكون أنابيب القسطرة الدقيقة؟ عادة ما يتم تصنيع أنابيب القسطرة الدقيقة من مادة البوليميد، إما كطبقة واحدة أو كجزء من البناء المركب PI/PTFE، لتحقيق أقطار صغيرة بقوة كافية. س 5: هل يمكن تعقيم أنابيب البوليميد؟ نعم، تحافظ أنابيب البوليميد عمومًا على ثبات الأبعاد عبر طرق التعقيم الشائعة بما في ذلك أكسيد الإيثيلين، وأشعة جاما، وعمليات الأوتوكلاف بالبخار. س6: هل مادة البوليميد متوافقة حيوياً؟ يتم تقييم أنابيب البوليميد الطبية عمومًا وفقًا لمعايير التقييم البيولوجي ISO 10993 وتظهر توافقًا حيويًا جيدًا للأجهزة التي تتصل بالمريض. س7: ما هي استخدامات أنابيب البوليميد؟ يتم استخدامه في القسطرة الدقيقة، وبطانات سلك التوجيه، وأنظمة التوصيل القلبية والعصبية الوعائية، وقنوات أدوات التنظير الداخلي، وغيرها من التطبيقات التي تتطلب تجويفًا قويًا ورقيق الجدار. س 8: ما هي الأحجام التي تأتي بها أنابيب البوليميد؟ تتراوح الأقطار الداخلية القياسية عادةً من 0.10 مم إلى 2 مم، مع قدرة إنتاج ضخمة تمتد حتى 5.00 مم لنظام توصيل أكبر ومكونات أنابيب الوصول.

-
24Jun-2026ما هي الأنابيب الطبية PTFE المحفورة؟ كل ما تحتاج إلى معرفتهأنابيب PTFE الطبية المحفورة عبارة عن أنبوب متعدد رباعي فلورو إيثيلين معدّل سطحيًا تم تصميمه للتغلب على طبيعة PTFE غير اللاصقة بطبيعتها، مما يتيح الترابط الموثوق به في مجموعات القسطرة متعددة الطبقات، وتصميمات قسطرة البالون، ومجموعة واسعة من تطبيقات الأجهزة الطبية. تعمل عملية النقش على تغيير سطح PTFE كيميائيًا على المستوى المجهري، مما يؤدي إلى إنشاء مواقع تفاعلية تسمح للمواد اللاصقة والطلاءات والطبقات المقولبة بالترابط بشكل آمن - وهي قدرة لا يمكن أن توفرها PTFE غير المعالجة. بالنسبة لمصنعي الأجهزة الطبية، هذا يعني أن البطانة المحفورة PTFE للقسطرة يمكن أن تكون بمثابة الطبقة الداخلية الأكثر تشحيمًا بينما لا تزال تتكامل هيكليًا مع طبقات التعزيز المضفرة أو الملفوفة ومواد الغلاف الخارجي. والنتيجة هي قسطرة توفر أداء منخفض الاحتكاك لـ PTFE والسلامة الميكانيكية اللازمة للتنقل في التشريح الوعائي المعقد. تغطي هذه المقالة كل ما يحتاج المهندسون ومتخصصو المشتريات وفرق البحث والتطوير إلى معرفته حول أنابيب PTFE الطبية المحفورة الدقيقة - بدءًا من العلم الكامن وراء تعديل السطح وحتى مواصفات التصنيع وبيانات أداء الربط وكيفية تحديد حل الأنابيب المحفور PTFE المخصص المناسب لتطبيقك. لماذا يتطلب PTFE المعالجة السطحية للأجهزة الطبية PTFE هي واحدة من أكثر المواد الخاملة كيميائياً المعروفة للعلم. يمنحها هيكل رابطة الكربون والفلور طاقة سطحية تبلغ تقريبًا 18-20 ملي نيوتن/م — أقل بكثير من الحد الذي يبلغ حوالي 35 ملي نيوتن/م والذي تتطلبه معظم المواد اللاصقة للحصول على ترابط ذي معنى. هذا هو بالضبط ما يجعل PTFE ذا قيمة كبيرة كبطانة للقسطرة (الحد الأدنى من الاحتكاك، والحد الأقصى من التوافق الحيوي) وفي الوقت نفسه ما يجعل العمل به في مجموعات مغلفة أو مقولبة للغاية أمرًا صعبًا للغاية. المعالجة السطحية PTFE للأجهزة الطبية تحل هذه المفارقة. من خلال التعديل الانتقائي لكيمياء السطح دون تغيير الخصائص السائبة للأنبوب، يحول الحفر الطبقة الخارجية إلى ركيزة قابلة للربط مع الحفاظ على مداهنة التجويف الداخلي. الطرق الثلاثة الأساسية لتعديل سطح PTFE المستخدمة في التطبيقات الطبية هي حفر نفثالين الصوديوم، ومعالجة البلازما، والاستئصال بالليزر - ولكل منها مقايضات متميزة في عمق التعديل، والتوحيد، وقابلية التوسع، والتكلفة. ومن بين هذه المجالات، يظل الحفر الكيميائي المعتمد على الصوديوم هو المعيار الصناعي لتصنيع القسطرة لأنه يوفر زيادة ثابتة وقابلة للقياس في الطاقة السطحية - وعادةً ما يرفعها إلى 50-70 ملي نيوتن/م - وتنتج واجهة ربط متينة تتحمل دورات التعقيم والترطيب والضغط الميكانيكي في البيئات السريرية. مقارنة الطاقة السطحية: غير المعالجة مقابل PTFE المحفور الطاقة السطحية (mN/m): غير المعالجة مقابل PTFE المحفور 0 20 40 60 70 ~19 ملي نيوتن/م PTFE غير المعالجة 35 ملي نيوتن/م دقيقة. لاصق العتبة ~60 ملي نيوتن/م محفورا PTFE يوضح الرسم البياني أعلاه الفرق الكبير في الطاقة السطحية بين PTFE غير المعالج وPTFE المحفور كيميائيًا. يقع PTFE غير المعالج تحت الحد الأدنى المطلوب للربط اللاصق مما يجعلها غير قابلة للربط بشكل فعال في عمليات التصفيح القياسية. بعد النقش المعتمد على الصوديوم، ترتفع الطاقة السطحية إلى ما يقرب من 60 ملي نيوتن/م - ما يقرب من ثلاثة أضعاف خط الأساس - مما يوفر قدرة التصاق قوية. هذا التحول هو ما يدعم كل مجموعة قسطرة متعددة الطبقات موثوقة ومبنية ببطانة محفورة من مادة PTFE. عملية النقش PTFE للتطبيقات الطبية: خطوة بخطوة إن فهم عملية حفر PTFE للتطبيقات الطبية يساعد فرق المشتريات على طرح الأسئلة الصحيحة ويساعد المهندسين على تحديد ضوابط الجودة المناسبة. تعتبر هذه العملية أكثر دقة من مجرد غمس الأنابيب في حمام كيميائي، حيث تحتوي كل مرحلة على معلمات حرجة تحدد اتساق المنتج النهائي وأدائه. المرحلة 1: فحص المواد الواردة يتم التحقق من أنابيب PTFE الخام للتأكد من دقة الأبعاد وتوحيد الجدار ونظافة السطح قبل الدخول إلى خط النقش. تؤثر تفاوتات الأبعاد في هذه المرحلة بشكل مباشر على اتساق تعديل السطح - حيث يتم حفر الجدران غير المنتظمة بشكل غير متساو، مما يؤدي إلى إنشاء نقاط ضعف في واجهة الترابط. المرحلة الثانية: التنظيف قبل المعالجة يتم تنظيف الأنابيب باستخدام مذيبات خاضعة للرقابة أو عمليات غسيل بالموجات فوق الصوتية لإزالة عوامل تحرير العفن والجسيمات والزيوت السطحية التي قد تتداخل مع التلامس الكيميائي أثناء الحفر. هذه الخطوة حاسمة لتحقيق تعديل موحد عبر طول الأنبوب الكامل. المرحلة 3: النقش الكيميائي يتم تعريض الأنابيب النظيفة لكاشف الحفر القائم على الصوديوم تحت درجة حرارة وظروف زمنية يمكن التحكم فيها. يقوم الكاشف بتكسير روابط C-F المحددة على السطح، واستبدالها بمجموعات الكربونيل والهيدروكسيل ومجموعات الكربون غير المشبعة التي تتفاعل مع المواد اللاصقة والبادئات. يجب التحكم بإحكام في وقت التعرض ودرجة الحرارة وتركيز الكاشف - يؤدي النقش الزائد إلى تدهور السطح، في حين أن النقش الناقص يترك مواقع تفاعل غير كافية. المرحلة 4: تحييد وشطف يتم تحييد الكاشف المتبقي وشطفه جيدًا لمنع الهجوم الكيميائي المستمر على سطح PTFE ولضمان التوافق الحيوي للجزء النهائي. يعد التحييد غير الكامل سببًا جذريًا شائعًا لعدم تناسق الترابط بين الكثير. المرحلة الخامسة: التجفيف والتعبئة يتم تجفيف الأنابيب المحفورة تحت ظروف خاضعة للرقابة وتعبئتها في أكياس محكمة الغلق ومحمية من الضوء. تعتبر أسطح PTFE المحفورة تفاعلية - فالتعرض للأشعة فوق البنفسجية أو الرطوبة المرتفعة أو الملوثات المحمولة جواً يؤدي إلى تدهور الطبقة المعدلة بمرور الوقت. عادة ما يتم تحديد مدة الصلاحية في 12 شهرًا من تاريخ النقش عند تخزينها في ظل الظروف الموصى بها. تصنيف أهمية العملية حسب المرحلة (مقياس 0-10) التفتيش الوارد تنظيف مسبق النقش الكيميائي تحييد التجفيف والتعبئة 6.0 7.5 10 8.5 5.5 0 2 4 6 8 10 يعكس مخطط تصنيف الأهمية هذا التأثير النسبي لكل مرحلة من مراحل العملية على أداء الترابط النهائي أنابيب PTFE المحفورة للأجهزة الطبية . تم تصنيف مرحلة النقش الكيميائي بالإجماع على أنها الخطوة الأكثر خطورة — تؤدي الانحرافات الصغيرة في تركيز الكاشف أو درجة الحرارة أو وقت السكون إلى تأثيرات كبيرة على نتائج الطاقة السطحية. ويتبع التحييد عن كثب، حيث يؤدي التبريد غير الكافي للتفاعل إلى استمرار تدهور السطح الذي قد لا يكون واضحًا إلا بعد الترابط أو التعقيم. إن مرحلة ما قبل التنظيف، على الرغم من تجاهلها غالبًا، هي المرحلة الأكثر شيوعًا المرتبطة بفشل الترابط المتقطع في بيئات الإنتاج. يساعد فهم تصنيفات الأهمية هذه الشركات المصنعة على توجيه ضوابط العمليات وموارد الفحص الواردة بشكل مناسب. التطبيقات الرئيسية: حيث يتم استخدام الأنابيب الطبية المحفورة PTFE تعمل أنابيب PTFE القابلة للربط من الدرجة الطبية كعنصر أساسي عبر مجموعة واسعة من الأجهزة الطبية التدخلية والتدخلية. مزيجها الفريد من التشحيم، والخمول الكيميائي، و- بعد النقش - القابلية للربط يجعلها مادة البطانة المفضلة في التطبيقات التي يكون فيها الأداء وقابلية التصنيع مهمًا. تصنيع القسطرة تعتبر الأنابيب الطبية المحفورة PTFE لتصنيع القسطرة أكبر قطاع تطبيقي. في بناء القسطرة متعدد الطبقات، تشكل بطانة PTFE الطبقة الداخلية، مما يوفر سطحًا منخفض الاحتكاك يسمح لأسلاك التوجيه والدعامات ووسائط التباين بالمرور بأقل قدر من المقاومة. يرتبط السطح الخارجي المحفور بطبقة تقوية الجديلة أو الملف، والتي يتم بعد ذلك تشكيلها بطبقة من المطاط الصناعي اللدن بالحرارة. وبدون النقش الموثوق به، فإن التصفيح تحت الضغط السريري يمثل خطرًا دائمًا. تصميم القسطرة البالونية تتطلب أنابيب PTFE لتصميم قسطرة البالون تعديلًا دقيقًا للسطح نظرًا لأن واجهة الترابط يجب أن تتحمل ضغوط التضخم المتكررة - التي تتجاوز أحيانًا 20 ضغطًا جويًا في تطبيقات رأب الأوعية الدموية - مع الحفاظ على المرونة ومقاومة الالتواء. يرتبط عمود PTFE المحفور بمادة البالون (عادةً النايلون أو PET) في المخروط القريب والبعيد، مما يخلق ختمًا محكمًا يجب أن يعمل بشكل موثوق عبر آلاف الدورات المرنة. أجهزة الوصول إلى الأوعية الدموية العصبية والمحيطية يتم تحديد الأنابيب المحفورة PTFE ذات القطر الصغير - غالبًا بأقطار خارجية أقل من 1.5 مم وسمك جدار منخفض يصل إلى 0.025 مم - بشكل متزايد للقسطرة الدقيقة الوعائية العصبية، حيث تكون إمكانية التتبع وقابلية الدفع في التشريح المتعرج أمرًا بالغ الأهمية. يجب أن يكون تعديل السطح موحدًا حتى في هذه الأبعاد الدقيقة، وهو تحدٍ صناعي يفصل بين منتجي الأنابيب المحفورة PTFE الدقيقة وموردي السلع. أنظمة توصيل الأدوية والصرف المقاومة الكيميائية الواسعة لـ PTFE تجعلها مثالية لأنظمة توصيل الأدوية حيث تتصل الأنابيب بالتركيبات الصيدلانية العدوانية. تسمح أنابيب PTFE المحفورة بالربط الآمن للموصلات والمشعبات والصمامات باستخدام مواد لاصقة هيكلية، مما يتيح تجميع أنظمة إدارة السوائل المعقدة بدون مثبتات ميكانيكية من شأنها أن تضيف كميات كبيرة أو تخلق مخاطر جسيمية. التطبيق نطاق OD النموذجي سمك الجدار الركيزة الترابط الأولية القسطرة الوعائية 1.5 – 8.0 ملم 0.05 – 0.30 ملم نايلون، بيبا، بولي يوريثين القسطرة البالونية 2.0 – 6.0 ملم 0.05 – 0.15 ملم الحيوانات الأليفة، النايلون القسطرة الدقيقة للأوعية الدموية العصبية 0.5 – 1.5 ملم 0.025 – 0.08 ملم بيبا، بوليميد أنظمة توصيل الأدوية 1.0 – 5.0 ملم 0.10 – 0.25 ملم مواد لاصقة أكريليك، سيليكون أغلفة الصرف الصحي والوصول 3.0 – 12.0 ملم 0.15 – 0.40 ملم البولي يوريثين، بيبا الجدول 1: مواصفات الأبعاد النموذجية لأنابيب PTFE الطبية المحفورة عبر فئات التطبيقات الرئيسية عمليات الإنتاج: البثق الحر، وبثق الشياق، والطلاء بالغمس يتم تحديد الخواص الميكانيكية وتفاوتات الأبعاد والخصائص السطحية لأنابيب PTFE المحفورة بشكل كبير من خلال طريقة الإنتاج المستخدمة لتشكيل الأنبوب الأساسي. يتم استخدام ثلاث عمليات أساسية في جميع أنحاء الصناعة، كل منها يناسب نطاقات الأبعاد المختلفة ومتطلبات الأداء. قذف مجاني ينتج البثق الحر أنابيب PTFE بدون شياق داخلي. وهو مناسب بشكل أفضل للأنابيب ذات القطر الأكبر (عادةً ما يزيد عن 4 مم OD) حيث يكون توحيد سمك الجدار أقل أهمية. توفر هذه العملية إنتاجية عالية وتكاليف أدوات أقل ولكن لها قيود في تحقيق التفاوتات الضيقة للقطر الداخلي المطلوبة لقنوات الأسلاك التوجيهية الدقيقة. يعد تعديل السطح عن طريق الحفر أمرًا مباشرًا على الأنبوب المبثوق الحر نظرًا لهندسة الجدار المتسقة. البثق مع مغزل ينتج البثق القائم على الشياق أضيق تفاوتات الأبعاد المتاحة في أنابيب PTFE، مع التحكم في القطر الداخلي وصولاً إلى ± 0.013 ملم في التكوينات الدقيقة يحدد الشياق هندسة التجويف أثناء التلبيد، مما يؤدي إلى سطح داخلي أملس بشكل استثنائي مع معامل احتكاك منخفض يصل إلى 0.04. هذه العملية هي المعيار لأنابيب PTFE المحفورة ذات الجدار الرقيق المستخدمة في بطانات قسطرة الأوعية الدموية والأوعية الدموية العصبية. بعد البثق، تتم إزالة الشياق، ويخضع الأنبوب لتعديل السطح على سطحه الخارجي فقط، مما يحافظ على مداهنة التجويف. طلاء تراجع يقوم الطلاء بالغمس بترسيب طبقة رقيقة من PTFE على مغزل أو ركيزة عن طريق غمرها بشكل متكرر في مشتت PTFE والتلبيد بين الطبقات. تُستخدم هذه العملية لإنشاء بطانات PTFE رفيعة جدًا (أحيانًا تصل سماكتها إلى 12-25 ميكرونًا إجمالي سمك الجدار) والتي لا يمكن تحقيقها عن طريق البثق. توفر إنشاءات بطانة القسطرة PTFE متعددة الطبقات المبنية عبر طلاء الغمس توافقًا استثنائيًا مع الأشكال الهندسية المعقدة للشياق، مما يتيح البطانات المدببة أو ذات القطر المتغير. يتطلب النقش السطحي للبطانات المغطاة بالغمس تحكمًا دقيقًا في العملية لتجنب اختراق الجدار الرقيق. مقارنة عملية الإنتاج (مخطط الرادار) التسامح معرف رقة الجدار الإنتاجية كفاءة التكلفة التوافق الحفر قذف مجاني مغزل النتوء طلاء تراجع يوفر المخطط الراداري رؤية متعددة الأبعاد لكيفية مقارنة عمليات الإنتاج الثلاث عبر المعايير الأكثر صلة بمهندسي الأجهزة الطبية. يؤدي قذف الشياق إلى التحكم في تحمل المعرف وتوافق الحفر مما يجعله الخيار المفضل لبطانات القسطرة الدقيقة حيث تعمل دقة الأبعاد على دفع أداء الجهاز. يحقق الطلاء بالغمس أنحف الجدران الممكنة ولكنه يأتي بإنتاجية أقل وتكلفة أعلى لكل وحدة، مما يجعله أكثر ملاءمة للتطبيقات الوعائية العصبية المتخصصة أو التطبيقات منخفضة الحجم للغاية. يوفر البثق الحر أفضل كفاءة من حيث التكلفة والإنتاجية للأنابيب ذات القطر الأكبر والأقل تطلبًا للأبعاد. يعد اختيار العملية الصحيحة هو القرار الحاسم الأول في أي مشروع أنابيب محفور PTFE مخصص، حيث أنه يحدد حدود مواصفات الأبعاد والأداء التي يمكن تحقيقها. تقنية تعزيز التصاق PTFE: مقاييس الأداء المهمة بالنسبة لمهندسي الأجهزة الطبية، تعد تقنية تعزيز التصاق PTFE ذات قيمة بقدر أداء الترابط القابل للقياس الذي توفره. تعد قيم الطاقة السطحية بديلاً مفيدًا، ولكن المقاييس التي تحدد قرارات التصميم هي قوة التقشير، وقوة القص، وقوة الاحتفاظ - والتي يتم قياسها بعد التعتيق وظروف التعقيم التي تحاكي استخدام الأجهزة في العالم الحقيقي. يجب أن تُظهر الأنابيب المحفورة PTFE عالية الأداء من جهة تصنيع مؤهلة قوة تقشير تزيد عن 2.5 نيوتن/مم عند ربطها بمواد سترة القسطرة الشائعة باستخدام مواد لاصقة طبية وقيم قص اللفة أعلاه 4.0 ميجا باسكال في تكوينات الاختبار القياسية. يجب الحفاظ على هذه القيم بعد التعرض لتعقيم EO، وأشعة جاما (25 كيلو جراي)، والترطيب لمدة 72 ساعة عند 37 درجة مئوية - وهي الظروف التي تكرر التعقيم والتعرض داخل الجسم الحي. الاحتفاظ بقوة التقشير (%) بعد دورات التعقيم 0% 20% 50% 75% 100% خط الأساس EO معقم جاما 25 كيلو جراي الترطيب 72 ساعة مجتمعة محفورا PTFE (Chemically Treated) PTFE غير المعالجة (Surface Primed Only) يتتبع الرسم البياني الخطي أعلاه الاحتفاظ بقوة التقشير عبر أربعة سيناريوهات تكييف قياسية وبروتوكول ضغط مشترك. يحافظ PTFE المحفور كيميائيًا على أكثر من 88% من قوة الترابط الأساسية حتى بعد التعقيم والترطيب المشترك. ، في حين تنخفض نسبة PTFE غير المعالجة بالسطح إلى حوالي 38٪ في ظل نفس الظروف. توضح هذه البيانات لماذا لا يعد النقش الكيميائي مجرد وسيلة راحة - بل هو أحد متطلبات الموثوقية لأي جهاز طبي سيخضع لدورات التعقيم والتعرض لفترات طويلة داخل الجسم أو في المختبر. يجب على المهندسين الذين يحددون حلول ربط أنابيب PTFE أن يطلبوا بيانات تكييف التعقيم كجزء من عملية تأهيل الموردين الخاصة بهم لضمان أداء قابل للمقارنة مع طريقة اللصق والتعقيم الخاصة بهم. دليل ربط الأنابيب المحفورة PTFE: أنظمة لاصقة موصى بها يلخص دليل ربط الأنابيب المحفور PTFE أدناه فئات المواد اللاصقة الأكثر استخدامًا مع PTFE المحفور في تجميع الأجهزة الطبية، إلى جانب خصائص أدائها النسبية: سيانو اكريليت (لاصق فوري): علاج سريع، مناسب لمناطق الروابط الصغيرة، قوة تقشير محدودة، لا يوصى به لربط مخروط البالون تحت ضغط النفخ العالي. الايبوكسي ثنائي الأجزاء: قوة قص عالية، مقاومة كيميائية جيدة، وقت معالجة أطول، مفضل للروابط الهيكلية في الغلاف وتجميع جهاز الوصول. أكريليك قابل للشفاء بالأشعة فوق البنفسجية: علاج سريع من خلال تنشيط الأشعة فوق البنفسجية، وتماسك ممتاز للإنتاج بكميات كبيرة، ومتوافق مع معظم تركيبات PTFE المحفورة. السيليكون الطبي: طبقة رابطة مرنة، مناسبة للتوصيلات منخفضة الضغط، وقوة القص المحدودة، وغالبًا ما تستخدم في تجميعات الصرف وإدارة السوائل. البولي يوريثين الهيكلي: توازن ممتاز للتقشير والقص، ومرونة تحت التحميل الدوري، وكثيرًا ما يُستخدم في عمليات التشكيل المفرط للقسطرة متعددة الطبقات. حلول الأنابيب المحفورة PTFE المخصصة: ما يمكن للمصنعين تكوينه واحدة من أهم مزايا العمل مع شركة مصنعة ذات خبرة لأنابيب PTFE المحفورة للأجهزة الطبية هي الوصول إلى مجموعة شاملة من المعلمات القابلة للتخصيص. إن حلول الأنابيب المحفورة PTFE ليست مجرد أنابيب مخزونة بحفر قياسي - فهي منتجات مصممة وفقًا للمواصفات حيث يتم ضبط متغيرات متعددة لتتوافق مع المتطلبات الدقيقة للجهاز المستهدف. تخصيص الأبعاد تتضمن التكوينات المخصصة مواصفات OD وID، وسمك الجدار، والملفات الجانبية المستدقة، والطول. قد تتطلب الأنابيب المحفورة PTFE الدقيقة لتطبيقات الأوعية الدموية العصبية تفاوتات معرفية ضيقة مثل ± 0.013 ملم وتوحيد سمك الجدار أفضل من ±10%. يمكن تحقيق التصميمات متعددة الأقطار - حيث تنتقل البطانة من طرف بعيد أصغر إلى عمود قريب أكبر - من خلال طلاء الغمس وتقنيات الشياق المتخصصة. مواصفات منطقة النقش لا تتطلب جميع التطبيقات الحفر على كامل طول الأنبوب. يسمح النقش الانتقائي - تعديل المناطق القريبة أو البعيدة فقط، أو الأجزاء القابلة للربط وغير القابلة للربط بالتناوب - للمصنعين بتصميم خصائص الالتصاق الخاصة بالموقع. يعد هذا مفيدًا بشكل خاص في تجميع قسطرة البالون حيث تتطلب روابط مخروط البالون التصاقًا عاليًا بينما يجب أن يظل جسم العمود سلسًا من أجل إمكانية التتبع. خيارات اللون وظلال للأشعة يمكن صياغة أنابيب PTFE مع تحميل كبريتات الباريوم أو كربونات البزموت من أجل القدرة الإشعاعية، مما يتيح التصور الفلوري لبطانة القسطرة أثناء إجراءات التنسيب. يتوفر أيضًا ترميز الألوان عبر تحميل الصباغ لأغراض تحديد التركيب أو التجميع، على الرغم من أنه يجب التحقق من صحة تحميل الصباغ من أجل التوافق الحيوي وتأثيره على استجابة الحفر التي تتميز بها الشركة المصنعة. المعلمات المخصصة الأكثر طلبًا في طلبات الأنابيب المحفورة PTFE (%) 0 25 50 75 100% 95% مواصفات التطوير التنظيمي/المعرف 88% سمك الجدار 72% حفر كامل 54% حفر انتقائي 38% ظليل للأشعة 61% طول مخصص يعكس الرسم البياني العمودي أعلاه اتجاهات بيانات الطلب من برامج قسطرة الأجهزة الطبية التي تطلب تكوينات مخصصة لأنابيب PTFE المحفورة. تعد مواصفات OD وID هي المعلمة الأكثر طلبًا عالميًا ، موجود في ما يقرب من 95% من الطلبات المخصصة، مما يؤكد مدى دقة الأبعاد في تصميم القسطرة الطبية. تتبع مواصفات سمك الجدار بشكل وثيق، حيث تعد الأنابيب المحفورة من مادة PTFE ذات الجدار الرقيق شرطًا أساسيًا لتلبية متطلبات ملف تعريف القسطرة في أسواق الأجهزة التنافسية ذات التدخل الجراحي البسيط. يتزايد انتشار النقش الانتقائي - المطلوب في أكثر من نصف البرامج المخصصة - حيث أصبحت بنيات الأجهزة أكثر تعقيدًا ويسعى المهندسون إلى تحسين مناطق الالتصاق دون المساس بإمكانية التتبع أو المرونة في الأقسام غير المرتبطة. تعد القدرة الإشعاعية والطول المخصص، على الرغم من أنهما أقل طلبًا عالميًا، من عوامل التمييز المهمة التي تؤهل الموردين لبرامج الأجهزة المتميزة. معايير الجودة والاعتبارات التنظيمية للأنابيب الطبية PTFE يجب أن تلبي الأنابيب المحفورة من مادة PTFE الطبية مجموعة متعددة الطبقات من متطلبات الجودة والمتطلبات التنظيمية قبل أن يتم استخدامها في جهاز طبي نهائي. يعد فهم هذه المتطلبات أمرًا ضروريًا لمصنعي الأجهزة الطبية عند تأهيل الشركة المصنعة لأنابيب PTFE المحفورة للأجهزة الطبية. التوافق الحيوي للمواد الخام هو المطلب الأساسي. يجب أن يتوافق PTFE المستخدم في الأنابيب الطبية مع معايير اختبار جامعة جنوب المحيط الهادئ الفئة السادسة أو ISO 10993، التي تغطي السمية الخلوية، والتوعية، والتفاعل داخل الجلد، والسمية الجهازية. بالنسبة للقسطرة ذات الاتصال الجسدي المستمر، قد تتطلب الهيئات التنظيمية إجراء اختبارات إضافية — بما في ذلك السمية دون المزمنة ودراسات الزرع. بالإضافة إلى التوافق الحيوي للمواد، يجب التحقق من غياب كاشف النقش وأي مواد كيميائية متبقية من عملية التعادل عن الأنبوب النهائي. اختبار المواد المستخرجة والقابلة للترشيح على أنابيب PTFE المحفورة بشكل متزايد من قبل إدارة الغذاء والدواء والهيئات المبلغة كجزء من عمليات تقديم ملفات التصميم لأجهزة القسطرة. يجب أن تكون أنظمة جودة التصنيع لموردي الأنابيب الطبية المحفورة PTFE معتمدة وفقًا للمعيار ايزو 13485، وهو معيار إدارة الجودة الخاص بمؤسسات تصنيع الأجهزة الطبية. تتطلب هذه الشهادة ضوابط عملية موثقة، وإجراءات إدارة التغيير، وبروتوكولات التفتيش الواردة والصادرة، وأنظمة معالجة الشكاوى المتوافقة مع التوقعات التنظيمية في الأسواق الرئيسية بما في ذلك الولايات المتحدة والاتحاد الأوروبي واليابان. المعيار / الاختبار النطاق قابلية التطبيق ايزو 10993-1 إطار التقييم البيولوجي جميع مكونات الاتصال بالمريض USP Class VI التوافق الحيوي للمواد البلاستيكية راتنج PTFE الخام والأنابيب النهائية ISO 13485 نظام إدارة الجودة للأجهزة الطبية مؤهلات الشركة المصنعة ايزو 10993-17 تقييم المخاطر السمية للمستخلصات الأسطح المحفورة مع اتصال كاشف أستم F2880 الدليل القياسي لأنابيب القسطرة اختبارات الأبعاد والميكانيكية الجدول 2: الجودة الأساسية والمعايير التنظيمية ذات الصلة بتأهيل الأنابيب الطبية المحفورة PTFE كيفية اختيار الشركة المصنعة المناسبة لأنابيب PTFE المحفورة للأجهزة الطبية يتطلب اختيار شركة تصنيع أنابيب PTFE المحفورة المؤهلة للأجهزة الطبية تقييم القدرات بما يتجاوز مواصفات الأبعاد. تعد خبرة عملية المورد، والبنية التحتية للجودة، وعرض النطاق الترددي للتخصيص، والقدرة على دعم التقديمات التنظيمية من الاعتبارات ذات الأهمية نفسها. ينبغي أن تشمل معايير التقييم الرئيسية ما يلي: حالة شهادة ISO 13485 وبيئة تصنيع الغرف النظيفة (فئة ISO 7 أو أفضل للأنابيب الدقيقة)، وأظهرت القدرة على أنابيب PTFE المحفورة ذات القطر الصغير (OD أقل من 1.5 مم)، وتوافر وثائق التحقق من صحة العملية (IQ/OQ/PQ)، وسجل حافل مع برامج OEM للقسطرة في مجالات علاجية قابلة للمقارنة. بالإضافة إلى ذلك، يجب على الموردين توفير إمكانية التتبع من مجموعة راتنجات PTFE الخام من خلال الأنبوب النهائي للسماح بتتبع المواد بالكامل في حالة إجراء تحقيق في الجودة. توفر شهادات المطابقة الخاصة بالدفعة (CoC) مع بيانات الأبعاد وقياس الطاقة السطحية ونتائج اختبار قوة التقشير أدلة الفحص الواردة التي يحتاجها مصنعو الأجهزة لبرامج جودة الموردين الخاصة بهم. تأسست شركة Ningbo Linstant Polymer Materials Co., Ltd. في عام 2014، وقد بنت سمعتها كمورد محترف للأنابيب الطبية OEM/ODM من خلال التركيز حصريًا على معالجة البثق، والطلاء، وتقنيات ما بعد المعالجة لأنابيب البوليمر الطبية. مع أكثر من 400 موظف وفريق هندسي متخصص، تدعم Linstant الشركات المصنعة للأجهزة الطبية بدءًا من الجدوى الأولية وحتى الإنتاج الحجمي، وتقدم جميع عمليات الإنتاج الثلاث - البثق الحر، وبثق الشياق، والطلاء بالغمس - جنبًا إلى جنب مع مجموعة كاملة من إمكانيات تعديل سطح PTFE. الأسئلة المتداولة س1 ما هو العمر الافتراضي لأنابيب PTFE المحفورة كيميائياً؟ محفورا PTFE tubing is generally assigned a shelf life of 12 months from the etching date when stored sealed in light-protected packaging at controlled temperature (below 25°C) and humidity. Exposing the etched surface to UV light or moisture before bonding reduces its reactivity. Always confirm shelf life with your supplier and test bonding performance if tubing is used near the expiry date. س2 هل يؤثر النقش على مداهنة التجويف الداخلي لأنابيب PTFE؟ لا يؤثر النقش القياسي على السطح الخارجي فقط على التجويف الداخلي. يتم تطبيق كاشف النقش حصريًا على الجزء الخارجي من الأنبوب، مما يحافظ على سطح PTFE الداخلي بمعامل احتكاك منخفض مميز (حوالي 0.04). بالنسبة للتطبيقات التي يكون فيها التعديل الجزئي للتجويف أمرًا مثيرًا للقلق، اطلب وثائق استبعاد السطح الداخلي من الشركة المصنعة لديك كجزء من حزمة التحقق من صحة العملية. س3 ما هي المواد اللاصقة التي تعمل بشكل أفضل مع PTFE المحفور لربط القسطرة؟ توفر الأكريليك القابل للمعالجة بالأشعة فوق البنفسجية والإيبوكسيات المكونة من جزأين أقوى الروابط على PTFE المحفور عند استخدامها في تجميع القسطرة الطبية. توفر الأكريليك بالأشعة فوق البنفسجية أوقات دورات سريعة مناسبة للإنتاج بكميات كبيرة، في حين توفر الإيبوكسيات الهيكلية قوة قص نهائية أعلى لمناطق الروابط المطلوبة مثل ملحقات مخروط البالون. تحقق دائمًا من صحة نظام اللاصق الذي اخترته باستخدام مجموعة PTFE المحفورة الخاصة بك قبل الالتزام بعملية ربط الإنتاج. س 4 هل يمكن استخدام أنابيب PTFE المحفورة مع الانكماش الحراري FEP في بناء القسطرة؟ نعم - كثيرًا ما يتم استخدام الأنابيب المحفورة PTFE والانكماش الحراري FEP معًا في بناء القسطرة متعددة الطبقات. تشكل بطانة PTFE التجويف الداخلي، ويتم تطبيق التضفير أو اللف على السطح الخارجي المحفور، ويعمل الانكماش الحراري FEP كمساعد معالجة أو سترة خارجية أثناء إعادة التدفق. يعمل السطح المحفور على تحسين التصاق الغلاف بمجموعة البطانة بعد استعادة الانكماش الحراري، مما يقلل من خطر التصفيح تحت ضغوط الاستخدام السريري. س5 ما هو الحد الأدنى لسمك الجدار الذي يمكن تحقيقه في أنابيب PTFE المحفورة؟ من خلال عمليات الطلاء بالغمس، يمكن تحقيق جدران بطانة PTFE بسماكة إجمالية تصل إلى 12-25 ميكرون. يُنتج بثق الشياق جدرانًا عادةً في نطاق 25-80 ميكرون للتطبيقات الطبية الدقيقة. يعتمد الحد الأدنى العملي لتطبيق معين أيضًا على متطلبات التوحيد - تتطلب الجدران الرقيقة للغاية ضوابط أكثر صرامة للعملية لتجنب عيوب الثقب التي من شأنها أن تضر بسلامة بطانة القسطرة أو تخلق مسارات تسرب. س6 كيف يمكنني التحقق من جودة الحفر لمجموعة من أنابيب PTFE المستلمة؟ إن طريقة الفحص الواردة الأكثر عملية هي قياس زاوية ملامسة الماء أو اختبار قابلية البلل بمحلول داين. يجب أن يُظهر PTFE المحفور بشكل صحيح زاوية ملامسة للماء أقل من 40 درجة (مقابل 108 درجة تقريبًا لـ PTFE غير المعالج) أو يُظهر ترطيبًا عند مستويات داين أعلى من 50 ملي نيوتن / م. للتحقق من الإنتاج، يوفر اختبار قسيمة قوة التقشير باستخدام عملية الإنتاج اللاصق والربط تأكيدًا مباشرًا لاتساق أداء الترابط بين مجموعة وأخرى.
-
17Jun-2026ما هي الأنابيب الطبية متعددة التجويف؟ دليل كامل للمبتدئينالجواب المباشر: ماذا الأنابيب الطبية متعددة التجويف هو الأنابيب الطبية متعددة التجويف عبارة عن أنبوب بوليمر مقذوف بدقة يحتوي على قناتين داخليتين منفصلتين أو أكثر - تسمى اللومن - تعمل في وقت واحد من خلال جسم أنبوب خارجي واحد. يمكن لكل تجويف أن يحمل مادة أو أداة أو إشارة مختلفة بشكل مستقل دون التلوث المتبادل أو التدخل الميكانيكي. تسمح هذه البنية لقسطرة واحدة أو عمود جهاز بأداء وظائف سريرية متعددة في وقت واحد: يمكن أن يحمل أحد التجويف سلكًا توجيهيًا، بينما ينقل الثاني وسائط التباين، ويتعامل الثالث مع تضخم البالون - كل ذلك ضمن قطر خارجي يُقاس بأجزاء من المليمتر. بالنسبة لمهندسي الأجهزة ومتخصصي المشتريات السريرية الذين يواجهون هذه التكنولوجيا لأول مرة، فإن الفكرة الأساسية هي ما يلي: تقوم الأنابيب متعددة التجويف بتحويل حدث إدخال جهاز واحد إلى منصة متعددة الوظائف ، والحد من التعقيد الإجرائي، وتقليل الصدمات عند وصول المريض، وتمكين القدرات السريرية التي لا يمكن للتصميمات أحادية التجويف تكرارها. يغطي هذا الدليل مبادئ التصميم واختيارات المواد وعمليات التصنيع والتطبيقات السريرية التي تحدد العصر الحديث أنابيب القسطرة متعددة التجويف - بدءًا من المفاهيم الأساسية وحتى قرارات المواصفات المتقدمة. كيف تعمل الأنابيب متعددة التجويف: مبادئ التصميم الأساسية يتمثل التحدي الأساسي في التصميم للأنابيب متعددة التجويف في تخصيص مساحة مقطعية كافية لكل تجويف مع الحفاظ على المظهر الجانبي الخارجي صغيرًا بما يكفي لمسار الوصول السريري المقصود. كل لومن إضافي يتنافس على نفس القطر الخارجي الثابت، مما يعني يعد تصميم تكوين التجويف مشكلة تحسين موازنة عدد اللومن وحجم اللومن الفردي وسمك الجدار بين اللومن (سمك الحاجز) والسلامة الهيكلية للجدار الخارجي. هندسة التجويف وخيارات التكوين لا تقتصر الأنابيب متعددة التجويف على اللومن الدائري المرتب بشكل مركزي. حديث أنابيب متعددة التجويف مقذوف بدقة يدعم نطاقًا واسعًا من الأشكال الهندسية الداخلية التي يتم اختيارها بناءً على المتطلبات الوظيفية لكل قناة. تتضمن التكوينات الشائعة ما يلي: لومن مزدوج متماثل (ملف تعريف D): لومنتان متساويتان مفصولتان بحاجز مركزي، مما يوفر توزيعًا متوازنًا للتدفق وصلابة ميكانيكية متساوية على كلا الجانبين. شائع في قسطرة غسيل الكلى. التجويف المزدوج غير المتماثل: لومن كبير للتدفق الأولي أو مرور الجهاز ولومن أصغر للتضخم أو الشفط أو توصيل الدواء. تستخدم على نطاق واسع في أنظمة القسطرة البالونية. التجويف المحوري (متحدة المركز): أنبوب داخلي متداخل داخل أنبوب خارجي، مكونًا تجويفًا خارجيًا حلقيًا وتجويفًا داخليًا مركزيًا. يستخدم في أنظمة القسطرة عبر السلك التي تتطلب حركة مستقلة للأنبوب الداخلي. ثلاثية ورباعية التجويف: ثلاثة أو أربعة لومنات مستديرة أو على شكل منفصل مرتبة داخل المظهر الجانبي الخارجي. تستخدم في القسطرة الوريدية المركزية متعددة الوظائف والأنظمة التداخلية المعقدة. التجويف غريب الأطوار: لومن كبير خارج المركز مدمج مع لومن طرفي أصغر أو أكثر. يزيد من سعة التدفق في القناة الأساسية مع الحفاظ على الوصول إلى القناة الثانوية. شكل الأنبوب الخارجي مرن بنفس القدر. في حين أن المقاطع العرضية الدائرية هي الأكثر شيوعًا، الأنابيب الطبية متعددة التجويف Design Guide تتضمن الممارسة أيضًا أشكالًا خارجية بيضاوية الشكل وشكل الكلى وشكل ثمانية تناسب مسارات وصول تشريحية محددة أو هندسة غلاف الجهاز. تعد مرونة الأبعاد هذه أحد الأسباب الرئيسية وراء توسع الأنابيب متعددة التجويف بسرعة عبر فئات الأجهزة الطبية القائمة على القسطرة. تكوينات المقطع العرضي المشتركة متعددة التجويف مزدوج (ملف تعريف D) ثنائي غير متماثل محوري التجويف الثلاثي رسوم توضيحية للمقطع العرضي لتكوينات الأنابيب الأربعة متعددة التجويف الأكثر شيوعًا المستخدمة في تصميم القسطرة. توضح الرسوم البيانية المقطعية أعلاه مدى اختلاف البنية الداخلية عبر التصميمات متعددة اللومن. كل تكوين ليس مجرد خيار جمالي - فهو يحدد بشكل مباشر معدلات التدفق، وتوزيع الصلابة الميكانيكية، ومتطلبات التجميع، والوظائف السريرية التي يمكن أن تؤديها القسطرة. على سبيل المثال، يسمح التكوين المحوري للأنبوب الداخلي بالدوران أو الانزلاق بشكل مستقل عن الأنبوب الخارجي، وهو متطلب أساسي في أنظمة القسطرة القابلة للتوجيه. إن فهم هذه التكوينات في بداية برنامج تطوير الجهاز يمنع مراجعات التصميم المكلفة أثناء إنشاء النماذج الأولية. اختيار المواد للأنابيب الطبية متعددة التجويف الأنابيب الطبية متعددة التجويف Material Selection يعد أحد أكثر القرارات أهمية في عملية تطوير الجهاز. لا يحدد البوليمر المختار السلوك الميكانيكي للقسطرة النهائية فحسب، بل يحدد أيضًا تصنيف التوافق الحيوي وخيارات التعقيم والمقاومة الكيميائية ومجموعة خطوات المعالجة الثانوية المتاحة. على عكس الأنابيب أحادية اللومن حيث يمكن أن يعوض سمك الجدار قيود المواد، فإن التصميمات متعددة اللومن تترك هامشًا أقل للخطأ - يجب أن تحافظ الحاجز الرقيق بين اللومن على السلامة الهيكلية دون إضافة حجم كبير. الجدول 1: خيارات المواد للأنابيب الطبية متعددة التجويف وخصائص تطبيقها الرئيسية مادة المرونة القوة التعقيم الاستخدام الأساسي بيبا / كتلة البولي إيثر أميد عالية معتدل إي أو، جاما نصائح القسطرة البعيدة، مهاوي البالون نايلون (PA12) معتدل جيد إي أو، جاما مهاوي القسطرة العامة، والصرف نظرة خاطفة منخفض عالية جدًا إي أو، ستيم، جاما مهاوي الهيكلية، شمعة الضغط العالي بوليميد (PI) منخفض-Moderate عالية جدًا إي أو، جاما جدار رقيق للغاية، وقسطرة ذات تجويف صغير فيب / بتف معتدل منخفض إي أو، جاما, Steam منخفض-friction liners, chemical-resistant lumens البولي يوريثين (PU) عالية جدًا معتدل إي أو، جاما القسطرة ذات الأطراف الناعمة، الصرف، الوصول الوريدي يوضح جدول المواد أعلاه أنه لا يوجد بوليمر واحد مثالي عالميًا لجميع تطبيقات القسطرة متعددة التجويف. يتفوق PEBA والبولي يوريثين في التطبيقات التي تعتمد على المرونة مثل أطراف القسطرة البعيدة وأنظمة تصريف الأنسجة الرخوة، حيث تكون التوافق مع التشريح أكثر أهمية من الصلابة الهيكلية. يخدم نظرة خاطفة وpolyimide الطرف الآخر من الطيف، وهي التطبيقات التي يجب أن تقاوم فيها الأنابيب قوى الضغط والقوى الجانبية دون تغيير الأبعاد، مثل أعمدة القسطرة التوجيهية وخطوط التسريب عالية الضغط. بالنسبة للعديد من القسطرة، يتضمن الحل الأمثل الجمع بين مادتين أو أكثر من خلال البثق المشترك أو المقاطع المتسلسلة، كل منها يتوافق مع المتطلبات الميكانيكية لموقعه التشريحي. رادار ملاءمة المواد متعددة التجويف: الخصائص الهندسية الأساسية المرونة القوة الكيمياء. المقاومة التوافق الحيوي التعقيم PEBA PEEK مادة البولي يوريثين مقياس النتيجة: 0-100 (مؤشر الأداء الهندسي الطبيعي) مخطط راداري يقارن بين بوليمرات الأنابيب متعددة التجويف الثلاثة الأكثر استخدامًا عبر خمسة أبعاد للأداء الهندسي. يوضح مخطط الرادار أعلاه بشكل مرئي سبب شيوع أساليب المواد المتعددة في تصميم القسطرة متعددة التجويف. يهيمن PEBA والبولي يوريثين على محور المرونة - وهو أمر بالغ الأهمية لأقسام الأجهزة البعيدة التي تتنقل في التشريح المتعرج - بينما يحتل PEEK المركز الأول من حيث القوة والمقاومة الكيميائية والتوافق مع التعقيم. لا يوجد مضلع مادي واحد يغطي جميع المحاور الخمسة على النحو الأمثل، وهذا هو بالضبط سبب الخبرة الأنابيب الطبية متعددة التجويف Manufacturer تقترح الفرق مزيجًا من المواد أو إستراتيجيات عمود مجزأ بدلاً من حلول البوليمر الفردي لبرامج القسطرة المعقدة. إن فهم مصفوفة المقايضة هذه أمر أساسي لتحقيق الفعالية الأنابيب الطبية متعددة التجويف Material Selection أثناء تطوير الجهاز. ال تصنيع الأنابيب متعددة التجويف عملية فهم تصنيع الأنابيب متعددة التجويف Process يساعد مهندسي الأجهزة على وضع مواصفات تصميم واقعية، وتوقع نطاقات تفاوت الأبعاد، وتقييم قدرات الموردين بذكاء. العملية الأساسية هي البثق الدقيق، ولكن تعقيد الأشكال الهندسية متعددة التجويف يتطلب تعقيدًا هندسيًا أكبر بكثير من إنتاج الأنابيب أحادية التجويف. عملية البثق خطوة بخطوة للأنابيب متعددة التجويف تصميم القالب وتصنيعه: يتم تصنيع قالب البثق المخصص بدقة لتحديد شكل الأنبوب الخارجي وجميع أشكال التجويف الداخلي. يعد تصميم القالب هو الخطوة الأولية الأكثر أهمية - حيث تنتشر الأخطاء في هندسة القالب مباشرةً إلى أخطاء الأبعاد في الأنبوب النهائي. بالنسبة للملفات المعقدة متعددة التجويف، يتضمن تصميم القالب عادةً نمذجة التدفق الحسابي للتنبؤ بسلوك ذوبان البوليمر وتصحيح تأثيرات تضخم القالب. تجفيف البوليمر وتركيبه: يتم تجفيف راتنجات البوليمر ذات الدرجة الطبية إلى مستويات رطوبة يمكن التحكم فيها قبل البثق لمنع التحلل المائي والعيوب السطحية. بالنسبة للأنابيب متعددة التجويف المقذوفة بشكل مشترك، يقوم اثنان أو أكثر من الطاردات بتغذية بوليمرات مختلفة في وقت واحد إلى قالب مجمع. النتوء والمعايرة: ال polymer melt is forced through the die under controlled temperature and pressure, forming the continuous tube profile. A calibrator immediately downstream of the die controls the outer diameter and roundness while the tube is still in its semi-molten state. Internal lumen dimensions are maintained by pressurized air or mandrels running through the die pins. التبريد والسحب: ال extrudate passes through a water cooling trough at controlled temperature to set the final dimensions. A puller haul-off unit maintains consistent line speed, which directly controls wall thickness — faster haul-off produces thinner walls and smaller outer diameters. قياس الأبعاد المضمنة: تقوم أنظمة القياس الدقيق بالليزر بقياس القطر الخارجي بشكل مستمر أثناء الإنتاج، وتزويد نظام التحكم في العملية بالبيانات في الوقت الفعلي. يتم قياس سمك الجدار وأبعاد التجويف عن طريق المقاطع العرضية للعينة الدورية باستخدام المجهر الضوئي. القطع واللف وما بعد المعالجة: يتم قطع الأنابيب النهائية إلى أطوال محددة أو لفها على بكرات. يتم تنفيذ عمليات ما بعد المعالجة - تشكيل الأطراف، أو ثقب الثقب، أو الربط، أو الطلاء، أو وضع العلامات بالليزر - وفقًا لما يتطلبه تصميم الجهاز. خدمات بثق متعددة التجويف مخصصة تتضمن عادةً جميع خطوات ما بعد المعالجة ضمن نفس بصمة التصنيع. تدفق إنتاج الأنابيب المتعددة التجويف يموت التصميم البوليمر الإعدادية البثق والتحجيم التبريد والسحب مضمنة التفتيش بعد- عمليةing ال six-stage production flow for precision multi-lumen medical tubing from die fabrication through post-processing. ال production flow diagram illustrates how multi-lumen tubing manufacturing is a tightly coupled, sequential process where quality at each stage determines the feasibility of the next. Die design is the rate-limiting step for new profiles — design cycles for complex multi-lumen dies may take four to eight weeks, after which the extrusion and inline inspection stages can operate at high throughput. For device manufacturers evaluating suppliers for أنابيب طبية متعددة التجويف OEM يعد طلب الأدلة على قدرة تصميم القالب ووثائق التحقق من صحة العملية (IQ/OQ/PQ) بمثابة تمييز موثوق بين أجهزة البثق العامة ومصنعي الأنابيب الطبية المتخصصة. التطبيقات السريرية: حيث توفر الأنابيب متعددة التجويف قيمة فريدة لا تعد الأنابيب متعددة التجويف ترقية عامة على التصميمات ذات التجويف الفردي - إنها بنية مصممة خصيصًا للسيناريوهات السريرية حيث يوفر الوصول المتزامن متعدد الوظائف من خلال نقطة إدخال واحدة فائدة إجرائية أو فائدة للمريض قابلة للقياس. تمثل مجالات التطبيق التالية الاستخدامات الأكبر حجمًا والأسرع نموًا لـ أنابيب القسطرة متعددة التجويف في الممارسة السريرية الحالية. اعتماد الأنابيب متعددة التجويف عن طريق التطبيق السريري (مؤشر الحجم النسبي) القسطرة الوريدية المركزية (CVC) 92 أنظمة القسطرة البالونية 84 أنظمة توصيل الأدوية وحقنها 76 قسطرة غسيل الكلى 68 قسطرة الوصول إلى الأوعية الدموية العصبية 55 القسطرة رسم الخرائط الفيزيولوجية الكهربية 42 مؤشر الحجم النسبي (0-100) بناءً على بيانات تطبيقات الصناعة؛ ليست أرقام حصة السوق المطلقة. سجلت القسطرة الوريدية المركزية أعلى مستوى في مؤشر الاعتماد عند 92، مما يعكس المعيار السريري الممتد لعقود من تصميمات القسطرة الوريدية المركزية ثلاثية التجويف لوحدة العناية المركزة والرعاية المحيطة بالجراحة حيث يعد إعطاء السوائل الوريدية بشكل متزامن، وأخذ عينات من الدم، وتوصيل الدواء من خلال منافذ منفصلة من متطلبات سير العمل اليومية. تحتل أنظمة القسطرة البالونية المرتبة الثانية في المرتبة 84 - حيث تتطلب كل قسطرة بالونية عبر السلك تستخدم في تدخلات القلب التاجية والمحيطية والهيكلية على الأقل عمودًا مزدوج التجويف يفصل تجويف سلك التوجيه عن تجويف تضخم البالون. ال أنابيب متعددة التجويف لقسطرة البالون يتطلب هذا القطاع بشكل خاص لأن تجويف التضخم يجب أن يحافظ على سلامته تحت ضغوط تتجاوز 10-20 ضغط جوي خلال دورات التضخم المتكررة. أنابيب متعددة التجويف لأنظمة توصيل الأدوية أنابيب متعددة التجويف لأنظمة توصيل الأدوية يمثل أحد قطاعات التطبيقات الأسرع نموًا، مدفوعًا بالتوسع في تقديم العلاج المستهدف، وبروتوكولات الأدوية المركبة، وأنظمة التسريب ذات الحلقة المغلقة. في منافذ ضخ الأورام، تسمح التصميمات ذات التجويف المزدوج بالإدارة المتزامنة لعاملين دوائيين غير متوافقين من خلال قنوات منفصلة تتقارب فقط عند الطرف البعيد - مما يمنع التفاعل الكيميائي داخل جسم القسطرة. في إدارة الألم، تتيح القسطرة فوق الجافية متعددة التجويف إمكانية الحقن المشترك للمخدرات الموضعية والمواد الأفيونية من خلال قنوات منفصلة مع التحكم المستقل في المعدل. يتطلب كل من هذه التطبيقات أنابيب حيث يتم الحفاظ على سلامة التجويف واتساق الأبعاد والمقاومة الكيميائية عبر دورة الاستخدام السريري الكاملة. أنابيب متعددة التجويف ذات جدار رقيق وقطر صغير: الهندسة في الحدود أنابيب رقيقة متعددة التجويف للقسطرة يمثل الفئة الأكثر تطلبًا في البثق متعدد اللومن، حيث يقوم المصممون في نفس الوقت بتقليل القطر الخارجي، وزيادة حجم اللومن الفردي، والحفاظ على السلامة الهيكلية في الحاجز بين اللومن. في أنبوب مزدوج التجويف بقطر خارجي 1.0 ملم، قد يكون الحاجز الذي يفصل بين اللومين 80-120 ميكرون فقط - وهو جدار رقيق جدًا لدرجة أن أي تغيير في العملية يؤدي إلى انهياره أو أن يصبح غريب الأطوار، مما يجعل الأنبوب غير قابل للاستخدام. أنابيب طبية متعددة التجويف ذات قطر صغير في نطاق 0.5-2.0 مم OD يتم استخدامه في القسطرة التداخلية العصبية، وتطبيقات أجهزة الأطفال، وأدوات طب العيون حيث يحد تشريح الوصول من الجهاز إلى ملفات تعريف صغيرة للغاية. يتطلب تحقيق هندسة التجويف المتسقة في هذه الأبعاد تفاوتات في دبوس القالب أقل من 5 ميكرون، وتوحيد درجة حرارة الذوبان ضمن زائد أو ناقص 1 درجة مئوية عبر وجه القالب، واستقرار سرعة السحب أقل من 0.1% من الاختلاف. هذه هي المتطلبات الهندسية الدقيقة التي لا يمكن تلبيتها باستمرار إلا لأجهزة بثق الأنابيب الطبية المتخصصة المزودة بمعدات مصممة خصيصًا لهذا الغرض. الحد الأدنى لسماكة جدار الحاجز حسب القطر الخارجي للأنابيب الطبية متعددة التجويف 0 100 200 300 400um 80um, 1.0mm->100um, 1.5mm->120um, 2.0mm->150um, 3.0mm->200um, 5.0mm->300um, 8.0mm->380um --> 155, 100->147.5, 120->140, 150->129, 200->110, 300->72.5, 380->42.5 --> 80um القطر الخارجي 0.5 ملم 100um القطر الخارجي 1.0 ملم 120um القطر الخارجي 1.5 ملم 150um القطر الخارجي 2.0 ملم 200um القطر الخارجي 3.0 ملم 300um القطر الخارجي 5.0 ملم 380um القطر الخارجي 8.0 ملم الحد الأدنى لقيم سمك جدار الحاجز يدل على أنابيب PEBA مزدوجة التجويف؛ يعتمد الحد الأدنى الفعلي على عدد المواد والتجويف. ال column chart makes an important engineering relationship visible: as outer diameter decreases, the minimum achievable septum wall thickness also decreases — but the نسبة يزداد سمك الحاجز إلى القطر الخارجي للأنبوب فعليًا بالنسبة للأقطار الصغيرة، مما يعني أنه يجب تخصيص جزء أكبر من مساحة المقطع العرضي المتاحة للجدران الهيكلية بدلاً من مساحة التجويف الوظيفية بمقاييس صغيرة. عند 0.5 مم OD، يستهلك الحاجز 80 مم حوالي 16% من قطر الأنبوب، بينما عند 8 مم OD، يمثل الحاجز 380 مم 5% فقط من القطر. وهذا هو القيد الأساسي لل أنابيب طبية متعددة التجويف ذات قطر صغير التصميم الذي يجب أن يأخذه مهندسو الأجهزة في الاعتبار عند تحديد أقطار التجويف لتطبيقات القسطرة الدقيقة. بثق متعدد التجويف مخصص: من مواصفات التصميم إلى الإنتاج المؤهل خدمات بثق متعددة التجويف مخصصة تغطية الرحلة الكاملة بدءًا من مواصفات التصميم وحتى توريد الإنتاج المؤهل، ويساعد فهم هذه العملية الشركات المصنعة للأجهزة على تحديد الجداول الزمنية المناسبة للمشروع وتوقعات التوثيق. على عكس شراء الأنابيب الجاهزة، يبدأ البثق المخصص متعدد التجويف بمرحلة تصميم تعاونية حيث يقوم الفريق الهندسي التابع للشركة المصنعة للأنابيب بمراجعة متطلبات الجهاز ويقترح مواصفات الأنابيب التي توازن بين الأداء السريري وجدوى التصنيع. الأنابيب الطبية متعددة التجويف Market Demand Growth Index (2019 = 100) 100 120 140 160 180 2019 2020 2021 2022 2023 2025 2027E 178, 106->166.2, 113->150.6, 124->128.9, 139->99.2, 161->57.3, 182->15.7 --> 178, 102->174, 106->166, 112->154, 120->138, 133->112, 148->84 --> المتوقع أنابيب طبية متعددة التجويف الأنابيب الطبية أحادية التجويف مؤشر النمو 2019=100؛ القيم المتوقعة بناءً على تحليل معدل النمو السنوي المركب للصناعة حتى عام 2027. ال dual-line growth chart above captures a critical market dynamic: يتزايد الطلب على الأنابيب متعددة التجويف بمعدل نمو سنوي مركب يبلغ 11-14% تقريبًا - ما يقرب من ضعف معدل 5-7% للأنابيب أحادية التجويف - مدفوعًا بالتعقيد الوظيفي المتزايد للجيل التالي من الأجهزة القائمة على القسطرة. تميل كل فئة جديدة من العلاج طفيف التوغل التي تدخل الممارسة السريرية - الاستئصال بالقسطرة الروبوتية، وإصلاح الصمام عبر القسطرة، وتوصيل الأدوية داخل الأوعية الدموية - إلى طلب تصميمات عمود متعدد التجويف لا يمكن للتصميمات أحادية التجويف أن تدعمها. هذا النمو الهيكلي للطلب يجعل القدرات والمؤهلات متخصصة الأنابيب الطبية متعددة التجويف Manufacturer المرافق بمثابة تمييز تنافسي متزايد لشركات الأجهزة التي تبني سلاسل توريد متعددة السنوات. ما يمكن توقعه من الجدول الزمني لتطوير البثق المخصص الجدول 2: الجدول الزمني النموذجي للمشروع لتطوير الأنابيب المخصصة متعددة التجويف بدءًا من المواصفات وحتى إصدار الإنتاج المرحلة الأنشطة المدة النموذجية التصميم Review مراجعة المواصفات، توصيات سوق دبي المالي، تأكيد المواد 1-2 أسابيع يموت Design and Fabrication يموت engineering, machining, initial trial runs 4-8 أسابيع قذف النموذج الأولي إنتاج العينة، وتأهيل الأبعاد، والتكرار 2-4 أسابيع عملية Validation (OQ/PQ) عملية capability demonstration, SPC establishment 3-6 أسابيع إصدار الإنتاج حزمة الوثائق، دفعة الإنتاج الأولى، العرض التجاري 2-3 أسابيع ال development timeline above reflects the practical reality that custom multi-lumen extrusion programs require three to five months from specification sign-off to first production lot for most profiles. Die design and fabrication is the longest individual phase and the one with the greatest variability depending on profile complexity. Device manufacturers who initiate tubing development concurrent with early catheter prototyping — rather than waiting for device design freeze — consistently achieve faster overall program timelines and avoid the schedule risk of late-discovered tubing specification changes. Ningbo Linstant Polymer Materials Co., Ltd.، تأسست في عام 2014 مع أكثر من ذلك 400 موظف ، عروض متكاملة أنابيب طبية متعددة التجويف مخصصة التطوير والإنتاج من خلال منصة الأنابيب الطبية OEM/ODM. بفضل الخبرة العميقة في بثق البوليمر، والطلاء، والمعالجة اللاحقة، تقدم الشركة توصيات تصميمية بناءة متجذرة في فهم متعمق لكل من خصائص مادة البوليمر ومتطلبات تطبيق القسطرة - مما يساعد الشركات المصنعة للأجهزة على الانتقال من المفهوم إلى العرض المؤهل مع تكرارات أقل ووثائق عملية أقوى في كل مرحلة. مواصفات التصميم الرئيسية التي يجب على المهندسين تحديدها قبل أن يقترب أ الأنابيب الطبية متعددة التجويف Manufacturer بالنسبة لبرنامج بثق مخصص، يجب أن يكون لدى مهندسي الأجهزة إجابات واضحة على أسئلة المواصفات التالية. تعد المدخلات غير المكتملة عند بدء المشروع هي السبب الأكثر شيوعًا لدورات تكرار النموذج الأولي وتأخير الجدول الزمني في تطوير الأنابيب متعددة التجويف. عدد ووظيفة شمعة: حدد بالضبط عدد وحدات اللومن المطلوبة وما يحمله كل منها - سلك التوجيه، أو سائل النفخ، أو الدواء، أو الري، أو الأسلاك الكهربائية، أو الغاز، أو الشفط. تحدد الوظيفة الحد الأدنى لحجم التجويف ومتطلبات تصنيف الضغط. القطر الخارجي والملف الإجمالي للجهاز: حدد الحد الأقصى المسموح به للقطر الخارجي بالملليمتر أو الحجم الفرنسي، مدفوعًا بتشريح الوصول وتوافق غمد الإدخال. الحد الأدنى لمعرف التجويف لكل قناة: استنادًا إلى أكبر جسم يجب أن يمر عبر كل لومن - السلك التوجيهي OD، أو تركيب منفذ البالون، أو حساب معدل التدفق المطلوب عند انخفاض ضغط معين. متطلبات المواد: معامل المرونة المرغوب فيه في كل قسم من أقسام العمود، والتوافق الكيميائي مع السوائل التي تمر عبر كل تجويف، وطريقة التعقيم المستخدمة في عملية تصنيع الجهاز. ملف الطول والعمود: إجمالي طول القسطرة، وما إذا كان مطلوبًا ملف صلابة موحد أو مدبب، وما إذا كانت هناك حاجة إلى شرائح مختلفة من المواد على طول العمود. التحمل الأبعاد: التفاوتات المقبولة في OD وID وسمك الجدار التي يجب أن تستوفيها الأنابيب لتجميع الجهاز والوظيفة السريرية. يمكن تحقيق التفاوتات الأكثر صرامة ولكنها تتطلب التحقق من صحة العملية بشكل أكثر شمولاً وقد تؤدي إلى تمديد مهلة التطوير. الأسئلة المتداولة س1: ما الفرق بين الأنابيب متعددة التجويف والأنابيب أحادية التجويف؟ تحتوي الأنابيب أحادية التجويف على قناة داخلية واحدة، بينما تحتوي الأنابيب متعددة التجويف على قناتين داخليتين منفصلتين أو أكثر داخل جسم أنبوب خارجي واحد. تسمح التصميمات متعددة التجويف لقسطرة واحدة بتوصيل السوائل وحمل الأسلاك التوجيهية وتنفيذ عمليات النفخ أو الشفط في وقت واحد، وهي وظائف قد تتطلب أجهزة أو عمليات إدخال منفصلة متعددة. س2: ما هي المواد الأكثر استخدامًا للأنابيب الطبية متعددة التجويف؟ ال most commonly used materials include PEBA (polyether block amide), nylon (PA12), polyurethane, PEEK, and polyimide. Material selection depends on the flexibility, strength, chemical resistance, and sterilization requirements of the specific catheter application. Many designs combine two or more materials in segmented shafts or co-extruded layers. س3: كم عدد وحدات اللومن التي يمكن تضمينها في أنبوب واحد؟ من الناحية العملية، تحتوي معظم أعمدة القسطرة الطبية متعددة التجويف على 2 إلى 5 لومن، مع كون التصميمات المزدوجة والثلاثية أكثر شيوعًا. تعد أعداد التجويف الأعلى ممكنة ولكنها تتطلب أقطار خارجية أكبر بشكل تدريجي للحفاظ على سمك جدار الحاجز المناسب ومنطقة تدفق التجويف، مما يحد من استخدامها في تطبيقات الوصول الصغيرة. س 4: هل يمكن تخصيص الأنابيب متعددة التجويف لتصميم قسطرة معين؟ نعم. يقدم مصنعو الأنابيب الطبية ذوو الخبرة من OEM بثقًا مخصصًا لمحات متعددة التجويف مع OD محدد، ومعرفات التجويف الفردية، وهندسة التجويف، والمواد، وسمك الجدار. تستغرق البرامج المخصصة عادةً من ثلاثة إلى خمسة أشهر من التوقيع على المواصفات إلى توريد الإنتاج المؤهل، اعتمادًا على مدى تعقيد ملف التعريف ومتطلبات التحقق من الصحة. س 5: ما هي التفاوتات التي يمكن تحقيقها بالنسبة للأنابيب متعددة التجويف ذات القطر الصغير؟ من أجل البثق الطبي الدقيق متعدد التجويف، يمكن تحقيق تفاوتات OD التي تبلغ زائد أو ناقص 0.010 مم وتوحيد سمك جدار الحاجز ضمن زائد أو ناقص 5-10 ميكرون في بيئات إنتاج يتم التحكم فيها جيدًا. تتطلب هذه المواصفات قياسًا ميكرومتريًا لليزر مضمنًا، والتحكم في عملية SPC، وأدوات القالب المؤهلة التي يتم الحفاظ عليها وفقًا لتفاوتات أقل من 5 ميكرون. س6: هل الأنابيب متعددة التجويف متوافقة مع جميع طرق التعقيم القياسية؟ التوافق يعتمد على البوليمر المحدد. يتوافق غاز EO وأشعة جاما مع معظم مواد الأنابيب الطبية متعددة التجويف بما في ذلك PEBA والنايلون والبوليميد والبولي يوريثين. يقتصر التعقيم بالأوتوكلاف بالبخار على المواد ذات الثبات الحراري العالي، وبشكل أساسي PEEK وبعض الإنشاءات القائمة على PTFE. يجب التأكد من طريقة التعقيم أثناء اختيار المواد، وليس بعد ذلك.
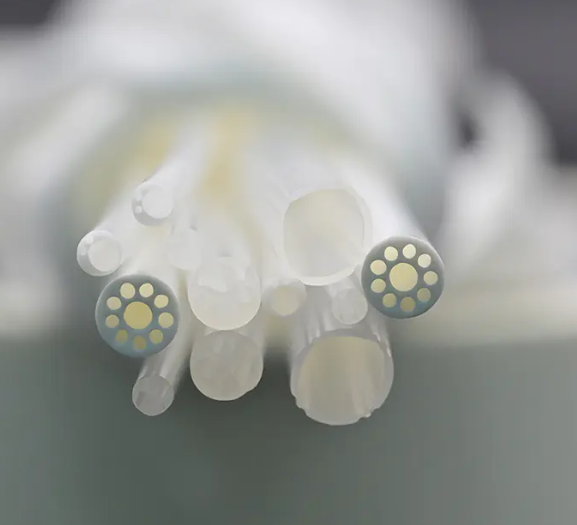
 اتصل بنا
إذا كنت مهتما في منتجاتنا، يرجى الاتصال بنا
- تفاصيل الاتصال
- Address : 5 أوك بارك دكتور، بيدفورد، MA 01730
- Tel: +86-13061789249
- Email: [email protected]
- المعلومات الموجودة على هذا الموقع مخصصة فقط للدول والمناطق خارج الصين.
- منتجات
- الأنابيب الطبية المبثوقة
- الأنابيب الطبية المقواة
- بوليميد
- نظرة خاطفة
- أنابيب البالون
- القسطرة الدقيقة
- العمليات الثانوية
- أنبوب الانكماش الحراري
- الأنابيب الطبية الفلوروبوليمر
- المنظار
- غمد الوصول إلى الضغط السلبي
- القسطرة التوجيهية
- القسطرة الوعائية
- أنابيب مضفرة ذات ضغط عالي
- عملية معالجة سطح الأنابيب الطبية
- مركز الأخبار
- أخبار الصناعة
- أخبار الشركة
- محطة الهاتف المحمول

