

أنت في المرحلة النهائية من تصميم قسطرة توجيهية جديدة. يدفع العمود بشكل جيد، ويحافظ الشكل المنحني على مساره، لكن الطرف يستمر في الإمساك بالتشريح المحاكى عند الانحناء الأول. في معظم الحالات، لا تكمن المشكلة في تصميم العمود أو في مزيج البوليمر، بل في خطوة تشكيل الطرف.
تشكيل الطرف ليس عملية تشطيب تجميلية. إنها العملية التي تحدد ما إذا كان الجهاز يمكنه التنقل بأمان في الأوعية المتعرجة، أو عبور آفة ضيقة، أو الوصول إلى فرع بعيد دون التسبب في صدمة. بالنسبة لمهندسي الأجهزة الطبية، الرسالة بسيطة: احصل على النصيحة الصحيحة أولاً، وسيحظى باقي الجهاز بفرصة العمل.
ما هو تشكيل طرف القسطرة؟
تشكيل طرف القسطرة هو عملية ثانوية تعتمد على الحرارة. يتم وضع أنبوب مقذوف مسبقًا في أداة تشكيل، ويتم تسخينه حتى يلين البوليمر، وإعادة تشكيله إلى الشكل الهندسي المستهدف، ثم يتم تبريده لتثبيت الشكل. يتم التحكم في العملية من خلال أربعة متغيرات مستقلة:
- درجة حرارة التدفئة والملف المنحدر
- الفجوة العفن ويسكن الوقت
- القوة المحورية أو الفراغ أو ضغط الهواء الداخلي
- معدل التبريد والانحراف بعد التبريد
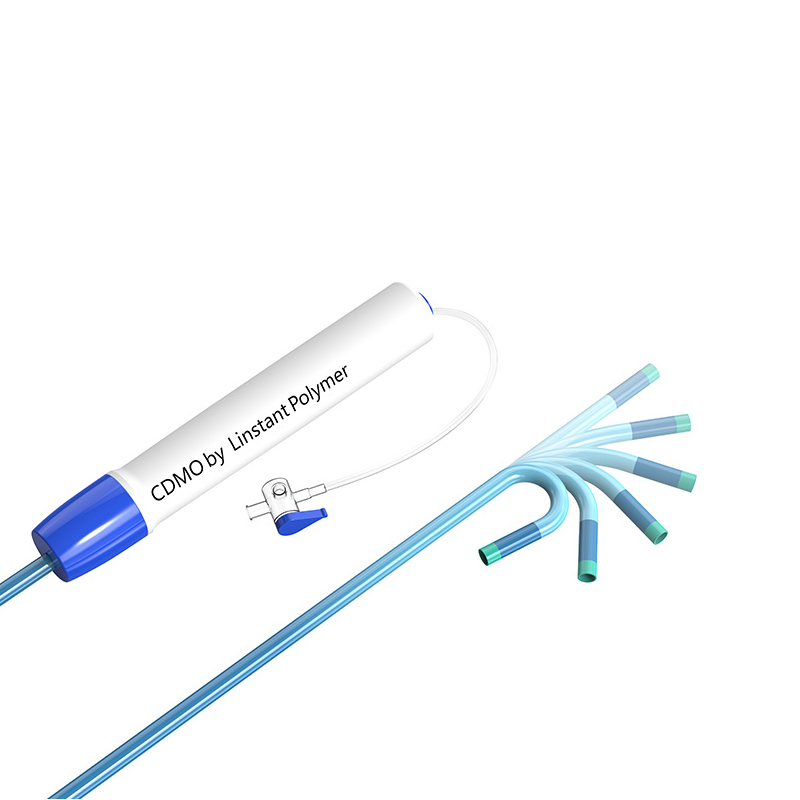
على المستوى العملي، يأخذ تشكيل الطرف الطرف البعيد للقسطرة ويحولها إلى شكل مستدق أو قبة أو متوهج أو منحني. اختيار الهندسة يتبع الوظيفة السريرية المقصودة. يساعد الاستدقاق الناعم على تتبع سلك التوجيه، ويحمي طرف القبة جدار الوعاء، ويساعد الطرف المنحني على إعادة توجيه الجهاز.
حيث يقع تشكيل الطرف في تدفق الإنتاج
عادةً ما يأتي تشكيل الطرف بعد البثق والتضفير، وقبل تجميع المحور أو المكونات المرتبطة أخيرًا. وهذا يعني أن أي عيب يتم اكتشافه أثناء تشكيل الطرف يؤثر أيضًا على إنتاجية المنبع. تصميم عملية منضبطة يمنع حلقات إعادة العمل.
رسم توضيحي متساوي القياس لقالب تشكيل طرف القسطرة، يُظهر الأنبوب، وهندسة الطرف، ومنطقة التسخين، ونصفي القالب العلوي/السفلي.
لماذا لا يمكن إهمال جودة تشكيل الأطراف
يؤثر تشكيل طرف القسطرة على أكثر من مظهر الجهاز. وله عواقب مباشرة على:
- سلامة الأوعية الدموية. يمكن أن تؤدي الحافة الحادة أو النتوء الموجود على الطرف إلى تشريح جدار الوعاء الدموي أو التسبب في الانصمام.
- إمكانية التتبع والتقاطع. يعمل الاستدقاق ذو الشكل الجيد على ترجمة عزم الدوران وقوة الدفع بشكل أكثر كفاءة عبر مسار متعرج.
- توافق سلك التوجيه والجهاز. تتحكم هندسة الطرف في مدى سهولة مرور سلك أو جهاز آخر عبر التجويف.
- أداء التصوير. يمكن أن يؤدي الطرف الوامض أو غير المنتظم إلى إنشاء قطع أثرية في التنظير الفلوري أو تقييم OCT.
- متانة التجميع. الانحرافات في أبعاد الطرف تجعل من الصعب ربط علامة ظليلة للأشعة أو الانضمام إلى القسم البعيد.
باختصار، تشكيل الطرف هو خط الدفاع الأخير بين الجهاز الجيد والتصميم الجيد. هذا الإدراك يدفع الشركات المصنعة الرائدة إلى الاستثمار في توصيف العملية لهذه الخطوة.
اختيار المواد لتشكيل الطرف
يؤدي اختيار المواد إلى تحريك نافذة العملية أكثر من أي متغير آخر. تتمتع كل عائلة بوليمر بسلوكها الحراري وقوة الذوبان وشكل الانكماش.
البوليمرات العمود الفقري: بيباكس، تي بي يو، والنايلون
بيباكس (كتلة بولي إيثر أميد) هي المادة الأكثر شيوعًا لنصائح القسطرة الناعمة. يتيح نطاق صلابة الشاطئ الذي يتراوح من 25D إلى 72D للمهندسين تحقيق التوازن بين المرونة ونقل عزم الدوران. تقع نافذة التشكيل النموذجية بين 150 درجة مئوية و210 درجة مئوية، وهي منخفضة بما يكفي لتقليل الضرر الحراري ولكنها مرتفعة بما يكفي لتشكيل الطرف بسرعة.
يوفر تي بي يو (البولي يوريثين الحراري) مقاومة ممتازة للتآكل ويمكن صياغته باستخدام حشوات ظليلة للأشعة. يتم تشكيل أطراف تي بي يو بشكل شائع في نطاق 160-220 درجة مئوية. تتطلب قوة الذوبان المنخفضة وجود فجوة قالب أكثر إحكامًا لتجنب الترهل.
يوفر النايلون (البولي أميد) قوة أعلى للعمود وغالبًا ما يستخدم في الأطراف ذات المتطلبات الهيكلية. ومع ذلك، فإن حساسية الرطوبة يمكن أن تنتج عيوبًا سطحية، لذا فإن تكييف الهواء الجاف ضروري قبل التشكيل.
خيارات عالية الأداء: نظرة خاطفة وبوليميد
يعد نظرة خاطفة اختيارًا ممتازًا للأجهزة التي تحتاج إلى قوة إجهاد عالية ومقاومة لدرجة الحرارة. يتطلب تشكيل طرف نظرة خاطفة درجات حرارة العفن في نطاق 340-400 درجة مئوية. نظرًا لأن PEEK يتوسع أكثر من المواد البلاستيكية الهندسية القياسية، يجب أن تكون فجوة القالب أكثر مرونة لمنع الالتصاق أو التهيج.
بوليميد غير قابل للذوبان. تكمن قيمته في أعمدة رقيقة الجدران ومستقرة للحرارة. بالنسبة لتشكيل الأطراف، يعتمد المصنعون عادةً على تقنيات لاصقة أو تعتمد على المذيبات بدلاً من ذلك.
البوليمرات الفلورية: احتكاك منخفض وقابلية تشكيل محدودة
يوفر كل من بتف وFEP أفضل مقاومة للتشحيم والمواد الكيميائية، لكنهما لا يتدفقان في قالب تشكيل الأطراف القياسي. لا يمكن معالجة PTFE على الإطلاق. ومن الناحية العملية، يتم تحقيق طرف البوليمر الفلوري عن طريق ربط قسم بعيد منفصل منخفض الاحتكاك أو باستخدام تقنية الانكماش الحراري.
| مادة | صلابة الشاطئ | تشكيل درجة الحرارة | المخاطر الرئيسية |
|---|---|---|---|
| بيباكس | 25 د – 72 د | 150-210 درجة مئوية | التدهور الحراري |
| TPU | 80 أ – 95 أ | 160-220 درجة مئوية | تذيب الترهل |
| نايلون | 30 د – 65 د | 170-230 درجة مئوية | حساسية الرطوبة |
| PEEK | 80 د – 90 د | 340-400 درجة مئوية | ارتفاع درجة الحرارة / الالتصاق |
| بوليميد | جامدة | غير قابلة للتشكيل | قضايا الالتصاق |
| بتف / فيب | 50 د – 55 د | غير قابل للتشكيل | لا معالجة تذوب |
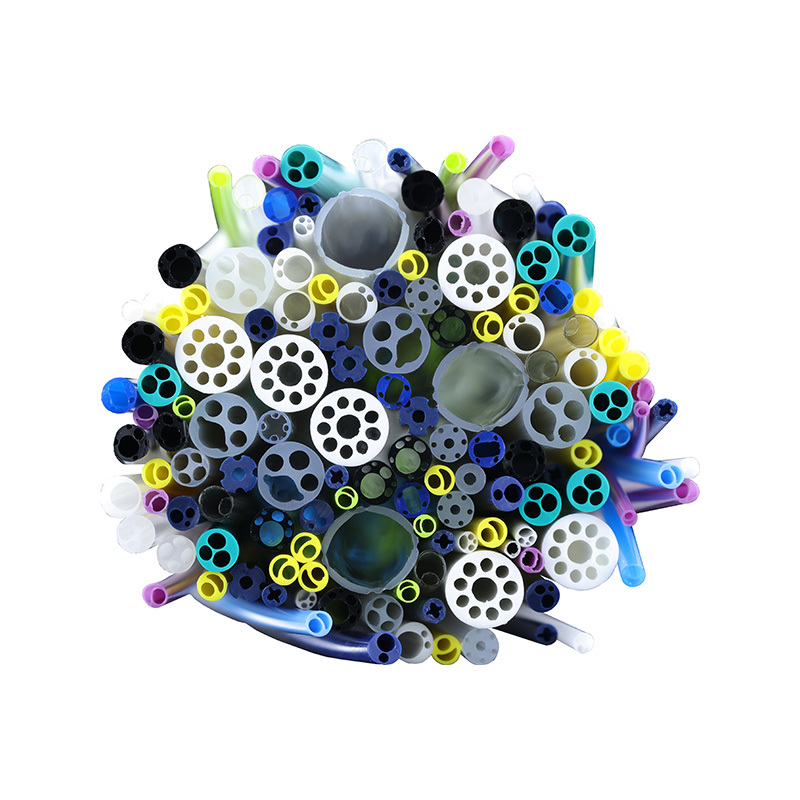
 أنابيب بالونية دقيقة للقسطرة الطبية أنابيب بالونية ذات تفاوتات ضيقة تصل إلى ±0.01 مم وخيارات متعددة الطبقات تصل إلى 55 ضغطًا متفجرًا. مناسب لقسطرة التوسيع البالونية في إجراءات القلب والأوعية الدموية والجراحات طفيفة التوغل، مما يوفر خصائص ميكانيكية متسقة. عرض المنتج →
نطاقات درجات الحرارة هي قيم نموذجية للبوليمرات الطبية، وقد تم تلخيصها من المراجع الهندسية الشائعة وبيانات هندسة العمليات LINSTANT.
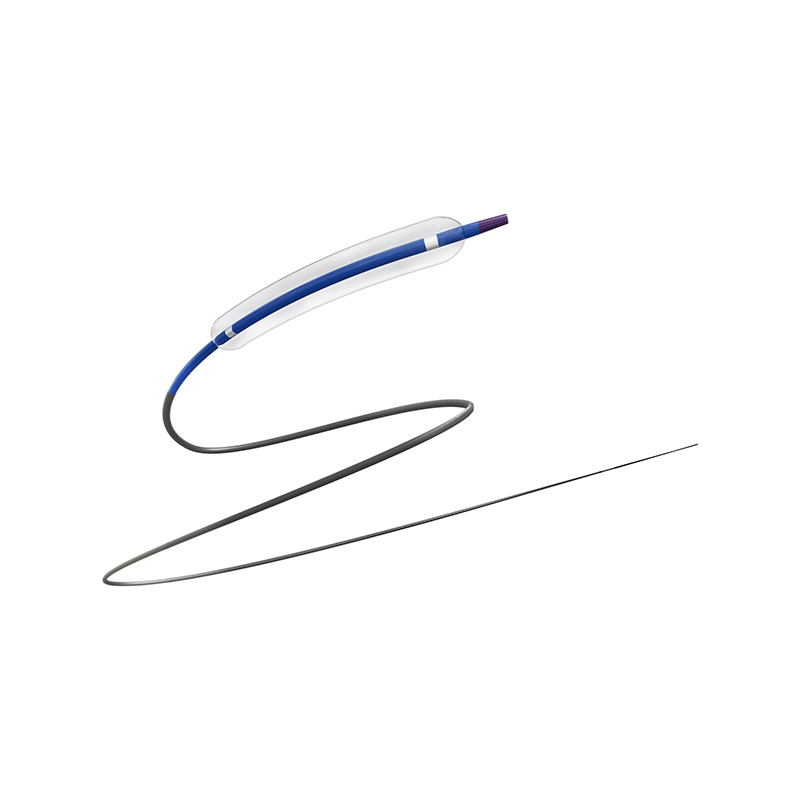
عندما يتعين على الطرف العمل مع بالون، فإن اختيار درجة أنابيب البالون يؤثر على التجميع العام. يبحث العديد من المهندسين عن شريك يمكنه تزويد أنابيب البالون باستجابة متسقة لتشكيل الأطراف. تتضمن مجموعة أنابيب البالونات الطبية من LINSTANT خيارات أحادية الطبقة، وطبقة مزدوجة، وثلاثية الطبقات على وجه التحديد لأن الطرف هو المكان الذي تلتقي فيه هياكل الجدران المختلفة.
عيوب تشكيل النصائح الشائعة وكيفية الوقاية منها
في بيئة الإنتاج، تقع عيوب تشكيل الأطراف ضمن عدد قليل من العائلات المتكررة. التعرف عليها في وقت مبكر يمنع الخردة المنهجية.
| عيب | السبب الجذري | الإجراء المضاد |
|---|---|---|
| لدغ / فلاش | فجوة العفن كبيرة جدًا أو درجة الحرارة مرتفعة جدًا | تقليل الفجوة، وخفض درجة الحرارة، وضبط معدل التبريد |
| عدم تناسق الأبعاد | التسخين غير المتكافئ أو اختلاف دفعة المواد | إعادة تأهيل ملف الحرارة، والتحقق من دفعة المواد |
| اختلاف سمك الجدار | قالب منحرف أو أنبوب غريب الأطوار | محاذاة الأدوات، والتحقق من تركيز الأنبوب |
| سطح مملة أو متموجة | معدل تبريد خاطئ أو مدة بقاء زائدة | تقصير فترة السكن وتحسين منحنى التبريد |
| طرف مغلق/منهار | الفراغ الزائد أو الضغط الزائد | توازن الضغط الداخلي والتنفيس |
| خط اللحام | تدفق الاصطدام الأمامي في طرف متعدد الطبقات | ضبط هندسة القالب أو مجموعة المواد |
بالنسبة للقسطرة الدقيقة، يعد التحكم في تشكيل الطرف أكثر تطلبًا لأن سمك الجدار غالبًا ما يكون أقل من 0.2 مم. يمكن أن يؤدي اختلاف درجة الحرارة بمقدار 5 درجات مئوية إلى تحويل الاستدقاق النظيف إلى طرف ناعم غير وظيفي. عادةً ما يتضمن تشكيل طرف القسطرة الدقيقة المناسب التسخين بالأشعة تحت الحمراء أو التردد اللاسلكي مع مراقبة درجة الحرارة في حلقة مغلقة.
 قسطرة دقيقة معززة للجراحات طفيفة التوغل قسطرة صغيرة بقطر خارجي أقل من 1 مم، وصلابة قابلة للتخصيص وتغييرات القطر للتنقل في الأوعية المتعرجة. طرف مستدير يقلل من الصدمات، مما يجعله مثاليًا للعلاج العصبي والقلب والأوعية الدموية والأورام. عرض المنتج →
عندما تعمل باستخدام أنابيب PEEK، يكون خطر ارتفاع درجة الحرارة حقيقيًا. مطلوب أدوات متقدمة لتشكيل نظرة خاطفة دون تفحم أو فقدان خصائصها الميكانيكية. للحصول على تفاصيل حول هذه المادة المحددة، راجع مقالتنا حول طرف تشكيل الأنابيب الطبية PEEK .
حول لينستانت: شريك نظام القسطرة المخصص
تأسست شركة Ningbo LINSTANT Polymer Materials Co., Ltd. في عام 2014 ونمت منذ ذلك الحين لتصبح مؤسسة ذات تقنية عالية على المستوى الوطني تضم أكثر من 500 موظفًا محترفًا. وتلتزم الشركة بتجاوز دور مورد المكونات التقليدية، وتسعى جاهدة لتصبح جزءًا لا يتجزأ من منتجات عملائها. بدءًا من المطابقة الدقيقة أثناء مرحلة التصميم التعاوني وحتى ضمان الموثوقية أثناء التصنيع، تندمج LINSTANT بعمق في سلسلة القيمة الأساسية لمنتجات عملائها، مما يحول تكنولوجيا القسطرة إلى ميزة تنافسية أساسية لمنتجاتها.
من خلال الابتكار التكنولوجي المستمر ومراقبة الجودة الصارمة، نحن قادرون على تزويد شركات الأجهزة الطبية بحلول أنظمة قسطرة مخصصة أكثر أمانًا ودقة وأكثر تقدمًا من الناحية التكنولوجية.
تدير LINSTANT ما يقرب من 20000 متر مربع من غرف الأبحاث المتوافقة مع GMP، مع 15 خط بثق مستورد، و8 خطوط بثق PEEK مخصصة، وخطي قولبة بالحقن، وما يقرب من 100 مجموعة من معدات التضفير والنوابض والطلاء واللحام. وتدعم هذه القدرة الإنتاج التجريبي على نطاق صغير والتوصيل المستمر للكميات.
 قسطرة توجيهية ذات عزم دوران عالي مع هيكل مضفر تتميز القسطرة التوجيهية بصلابة متعددة المراحل، وطرف بعيد ناعم، وعمود مضفر لتحقيق عزم دوران وثبات فائقين. يضمن الجدار الرفيع للغاية والطبقة الداخلية من PTFE توصيل الجهاز بسلاسة، مدعومًا بإنتاج غرف الأبحاث المتوافقة مع GMP. عرض المنتج →
من الرسم إلى الإنتاج: كيفية قياس تصميم تشكيل الأطراف
يتطلب إدخال مواصفات تشكيل الحافة في الإنتاج أكثر من مجرد قالب. فهو يتطلب توصيف العملية، وفحص المادة الأولى، ومعلمات الإنتاج الخاضعة للرقابة. سيقوم الشريك الجيد بتحديد نافذة العملية، وتوثيق معلمات العملية الهامة، ودعم أنشطة التحقق من الصحة.
لينستانت خدمات تصنيع المعدات الأصلية/تصنيع التصميم الشخصي قم بتغطية المسار الكامل بدءًا من اختيار المواد والأدوات وحتى التشغيل التجريبي والإنتاج التسلسلي. بالنسبة لفرق الأجهزة في أوروبا وأمريكا الشمالية، تتمثل الميزة في وجود مورد واحد مع البثق الداخلي والمعالجة الثانوية، مما يقلل من مخاطر النقل ويقلل من فترات الانتظار.
الأسئلة المتداولة حول تشكيل طرف القسطرة
س1. ما هو تشكيل طرف القسطرة؟
قسطرة tip forming is a heat-based process that shapes the distal end of a medical tube into a taper, dome, or other functional geometry for navigation and clinical safety.
س2. ما هي المواد التي تعمل بشكل أفضل لتشكيل الأطراف؟
يتم استخدام Pebax، وTPU، والنايلون، وPEEK بشكل شائع. عادةً ما يتطلب البوليميد والـ PTFE طرقًا ميكانيكية أو لاصقة بدلاً من التشكيل بالحرارة.
س3. ما الذي يسبب عيوب تشكيل الحافة؟
يعد التسخين غير المتساوي وسوء محاذاة القالب والضغط الزائد ودرجات المواد غير المتوافقة من الأسباب الجذرية الأكثر شيوعًا للنتوءات أو الوميض أو مشكلات الأبعاد.
س 4. كيف يتم فحص جودة تشكيل الطرف؟
عادةً ما يتم الجمع بين الفحص البصري وقياس الأبعاد واختبار التسرب واختبار ضغط الانفجار للتحقق من الطرف المشكل.
س5. هل تقدم LINSTANT تشكيلًا مخصصًا للطرف؟
نعم. يدعم برنامج OEM/ODM الخاص بشركة LINSTANT تشكيل الأطراف المخصصة بدءًا من مرحلة التصميم وحتى تطوير الأدوات وإنتاج الحجم.
س6. ما هو الفرق بين البقشيش وتشكيل الحافة؟
نصيحةping generally refers to the initial shaping of the tube end, while tip forming includes the full distal profile definition, including heating, shaping, cooling, and finishing.